|
铸铁试验平台是工业检测、设备安装和精的密测量的基础基准工具,其材质选择与制造工艺直接决定了平台精度能否长期保持-39。材质是“底子”,工艺是“保障”,二者缺一不可。
一、材质:灰铸铁为主,牌号按需选择
铸铁试验平台的材质首的选灰铸铁,这是因为灰铸铁中的片状石墨具有良好的减振性和阻尼效果,能有效吸收试验过程中的振动能量,保障测量数据稳定。常用牌号及适用场景如下:
行业实践表明,铸铁试验平台材质一般不低于HT200,精的密平台宜选用HT250或HT300-1。对于航天、汽车等领域的液压模拟振动试验,还会选用球墨铸铁QT400-15,其抗拉强度与韧性双优,能承受大型振动设备运行时不产生断裂或共振-。
化学成分控制同样关键。以HT250为例,碳含量控制在2.8%–3.2%,硅1.8%–2.2%,锰0.8%–1.2%,硫≤0.12%、磷≤0.3%,碳硅比控制在1.4–1.6区间,以确保石墨细化、基体致密-。
金相组织方面,基体应以珠光体为主,石墨应呈A型均匀分布,不允许有过大的游离渗碳体、莱氏体或严重偏析-1。
二、铸造工艺:从造型到浇注的系统控制
造型工艺
主流采用树脂砂工艺,砂型硬度需达到85–90(B型硬度计测量)。对于大型平台,需采用地坑造型,砂箱强度要求能承受10t/㎡以上的压力-11。消失模铸造适用于形状复杂、精度要求较高的平台,具有尺寸精度高、表面光滑无飞边毛刺的优点,且耐磨性与消震性较好-11。
熔炼与浇注
铁水熔炼多采用中频感应电炉(1500–1550℃),出炉前加入硅钡、等孕育剂细化石墨-。浇注遵循 “高温出炉、低温浇注” 原则,实际浇注温度控制在1380℃±20℃;对于厚度超过100mm的铸件,采用分层浇注技术,间隔时间不超过30秒-11。浇注后,在200℃以上时控制降温速度在30℃/h,200℃以下自然冷却,以降低内部应力-11。
铸造缺陷控制
铸件不得有裂纹、冷隔、气孔、砂眼、缩孔等缺陷,工作面不允许有肉眼可见的铸造缺陷-1。0级与1级平台不允许有气孔和砂眼,2级和3级平台的气孔砂眼可用同材质固体填充,但填充物硬度须低于平台本体-20。
三、时效处理:消除内应力的核心环节
铸件在凝固和冷却过程中会产生大量内应力,若不消除,平台会在使用中缓慢变形,精度逐渐丧失。
人工退火(热时效) 是一道关键工序。铸件在回火窑中经600–700℃高温退火,保温数小时后随炉缓冷,可快速释放大部分铸造应力--20。更为精细的工艺采用550–600℃保温8–12小时,使应力释放更充分-30。
自然时效是二道保障。按国家标准,自然时效应为2–3年,让残余应力在自然环境温度变化中缓慢释放-。高精度平台通常采用“人工退火 + 自然时效”的双重时效组合,部分企业还会增加振动时效,以20–50Hz频率的激振力处理不少于30分钟,进一步稳定尺寸-11。
四、加工工艺:从粗加工到精的密刮研
机械加工
粗加工使用龙门铣床去除大部分余量,留精加工余量1–1.5mm,平面度初步控制在0.2mm/m以内-11。精加工采用大型龙门磨床超精磨削,0级精度平台平面度误差可控制在≤0.02mm/m,表面粗糙度达Ra0.8–Ra1.6-30。
人工刮研
刮研是铸铁平台加工中具“工匠含量”的工序,直接决定平面度精度和工作面接触质量。0级平台在每边25mm×25mm范围内不少于25个接触点,1级不少于20点,2级不少于16点,3级不少于12点-20。铲刮深度控制在0.005–0.01mm,刮研完成后平台棱边须倒钝处理-。
核心逻辑: 材质选择决定平台的力学性能与减振能力,铸造工艺决定毛坯的内在质量,时效处理决定精度的长期稳定性,加工工艺决定终精度等级。四者环环相扣,任何一环缺失或缩水,都会导致平台在使用中精度漂移、寿命缩短。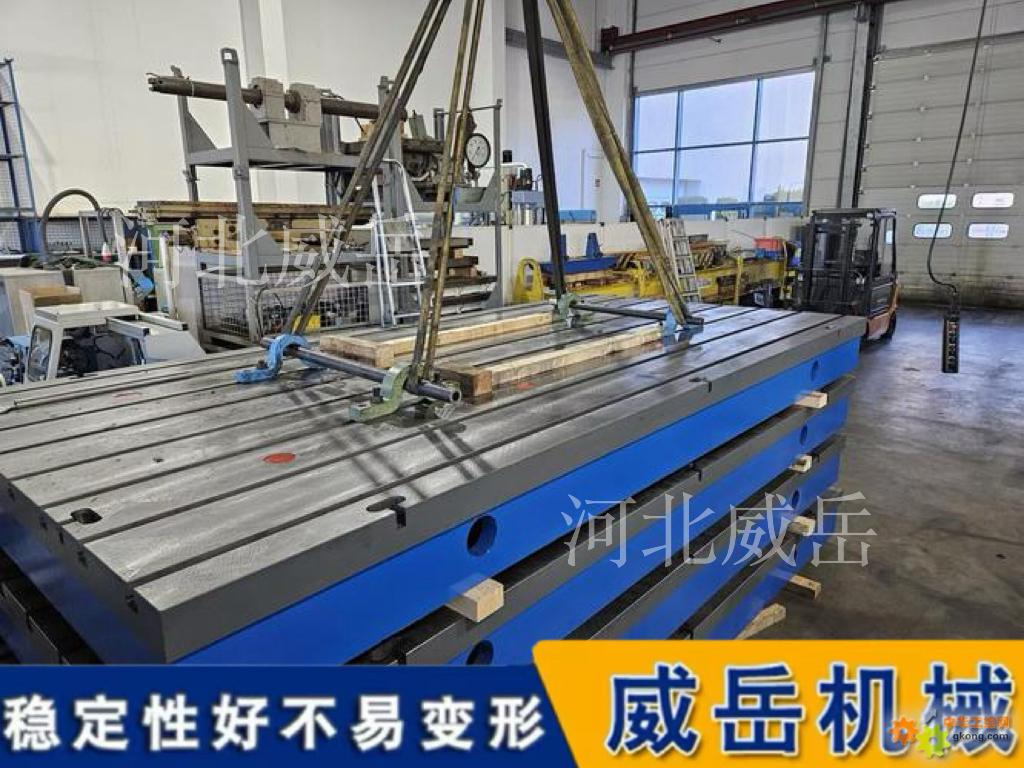
|