|
TO247支架料盒是半导体封装产线中用于承载和转运TO247系列引线框架的专用工装。在功率器件封装领域,TO247是应用极为广泛的封装形式,从工业级IGBT模块到车规级功率MOSFET,大量产品采用这一封装。而料盒作为工序间的搬运载体,其设计质量直接影响封装良率和产线效率。
结构特征与设计要点
TO247引线框架的显著特征是散热板面积大、三脚结构、引脚间距宽。与TO220相比,TO247的基岛和散热片尺寸明显增大,这意味着料盒的插槽间距、槽底距和承载面尺寸都需要成比例放大。料盒通常采用阳极氧化铝材质,兼顾轻量化和耐磨性,同时具备一定的静电耗散能力。
插槽设计是料盒的核心。TO247框架的引脚为三脚结构,中间引脚通常为漏极或集电极,与基岛直接相连,两侧引脚通过连筋固定。料盒的插槽需要为这三脚提供均匀支撑,避免因受力不均导致引脚变形。部分设计采用错位承载面,使框架在料盒中保持水平姿态,防止因单侧悬空而倾斜。
用在哪里:封装工序间的流转
TO247支架料盒的应用贯穿功率器件封装的核心工序链。
装片工序中,料盒承载未经封装的框架进入固晶机。芯片通过焊料或导电胶固定在基岛上,料盒在这一环节需要确保框架定位精确,使固晶机的视觉系统能准确识别基岛位置。TO247框架的定位孔在料盒中的位置一致性,直接关系到装片精度。
键合工序是料盒适配要求最高的环节。引线键合机需要从料盒中逐片取放框架,将芯片表面的电极与引脚焊盘用金属线连接。TO247的键合区域与引脚之间存在高度差,料盒的承载面设计需要让框架在取放过程中保持稳定,避免振动导致已键合的引线移位。
塑封工序对料盒的耐温性提出要求。塑封模具温度通常在175℃左右,料盒需要承受反复的热循环而不变形。部分高密度TO247引线框架采用双排头对头排列,塑封料通过共用热流道同时注入多个模块。这种高密度框架对料盒的插槽密度和热稳定性要求更高。
切筋成型前后,料盒还承担着成品转运功能。经过塑封和固化的框架从模具中取出后,需要经过电镀、切筋、成型等工序。料盒在这一阶段需要保护已成型的引脚不受外力挤压,同时便于自动化设备抓取。
与产线自动化的匹配
TO247支架料盒的实际使用中,常以弹夹加配套撑杆的形式出现。撑杆或插片用于在转运过程中固定框架姿态,防止料盒倒置或振动时框架移位。料盒两端通常配有把手和定位结构,便于机械手抓取和定位。
随着TO247封装向高密度方向发展,单排框架逐渐被双排甚至多排排列取代。这对料盒的插槽排列密度提出了新要求——在有限的料盒空间内承载更多框架,同时不牺牲取放精度和防擦伤性能。
从装片到键合,从塑封到切筋,TO247支架料盒始终是功率器件封装产线中不可或缺的承载节点。它的设计演进,本质上是在装得下和护得住之间寻找最优解。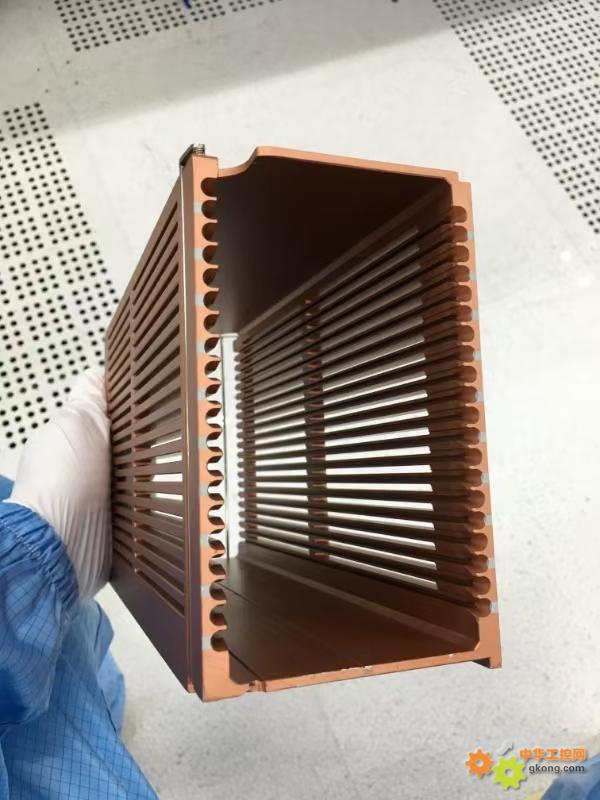
|




