|
在半导体封装与电子制造领域,ASM焊线机作为引线键合的核心设备,其运行效率与稳定性直接决定了整条产线的产出能力。在焊线机的诸多子系统之中,弹匣(Magazine)承担着物料承载、传输与缓冲的关键职能,常被视为自动化物料流转的“第一公里”与“最后一公里”。深入理解弹匣的结构原理、常见故障及维护要点,对于提升设备综合效率具有重要的现实意义。
弹匣在ASM焊线机中主要服务于进料与出料两大环节。进料弹匣负责将装载有芯片的引线框架按预定节拍送入焊线工作区,出料弹匣则承接完成键合后的成品,并将其有序堆叠以便下游工序取用。以ASM iHawk、AB520、AB530等主流机型为例,操作人员需将引线框架按同一方向整齐摆放于料盒中,再将料盒置于进料电梯上,并在出料电梯放置空料盒以接收焊接完成的产品。这一看似简单的装载动作,实则对操作规范性提出了明确要求:料盒位置是否到位、框架摆放方向是否一致,直接影响后续索引动作的顺畅性。
弹匣机构的自动化运行依赖于精密的机械传动与检测系统。在典型的直式弹匣喂料机构中,弹匣底座通过直线滑轨与滑轨固定板连接,使弹匣可沿垂直方向自由升降;步进电机驱动底座上升或下降,将产品经由滑道自动送入工作区。直线滑轨两端设有限位开关,当弹匣底座运行至顶端或底端时触发信号,控制装置随即发出更换弹匣的提示。这一设计既保障了喂料的连续性,也避免了因行程越界导致的机械碰撞。
然而,弹匣环节也是焊线机故障的高发区域。最常见的异常包括“进料或出料平台已满”与“电梯堵塞”。前者通常由感应器上残留料盒或杂物引起,处理方法较为直接:清除感应器上的障碍物即可恢复。后者则更为棘手——材料在弹匣出口处卡死或重叠,轻则导致停机,重则造成框架变形或焊线位置偏移。针对电梯堵塞,标准处理流程要求先尝试用镊子将材料推入料盒;若材料被卡死无法取出,则需进入菜单“WH Utilities”,通过“open/close input Elev-Y”或“open/close output Elev-Y”功能打开对应方向的电梯,待料盒与材料一同取出后再关闭。这一操作路径的设计,体现了设备在故障状态下的可维护性考量。
除了故障排除,弹匣相关部件的日常维护同样不容忽视。弹匣底座与滑轨的配合面应保持清洁,避免灰尘或碎屑积聚导致升降阻力增大;限位开关的触发位置需定期确认,防止因松动造成信号误报或漏报。在更广泛的维护保养计划中,焊线机的定位平台、送线机构等部位需按周期使用无水乙醇清洁,去除焊渣与油污,而弹匣区域的轨道与感应器亦应纳入日常点检范围。当限位开关因频繁触发而磨损时,及时更换可避免因信号异常导致的自动换匣失败。
从系统视角看,弹匣虽不直接参与金线键合这一核心工艺,但其运行状态对焊线质量具有间接而深刻的影响。弹匣送料不顺畅会改变框架在工作台上的实际定位,进而影响PR(Pattern Recognition)系统的识别精度,严重时甚至引发“索引图象寻找超出范围”的报警。因此,将弹匣纳入设备综合管理的一环,而非仅仅视其为外围辅助装置,是保障焊线机长期稳定运行的正确思路。
综上所述,ASM焊线机弹匣是连接物料存储与键合工序的自动化桥梁。从规范的装载操作,到对卡料、堵塞等异常的快速响应,再到日常的清洁与部件检查,每一个环节都关系到设备效率的发挥。唯有以系统化的视角审视弹匣的运维管理,方能使焊线机在高速运行中保持应有的精度与产能。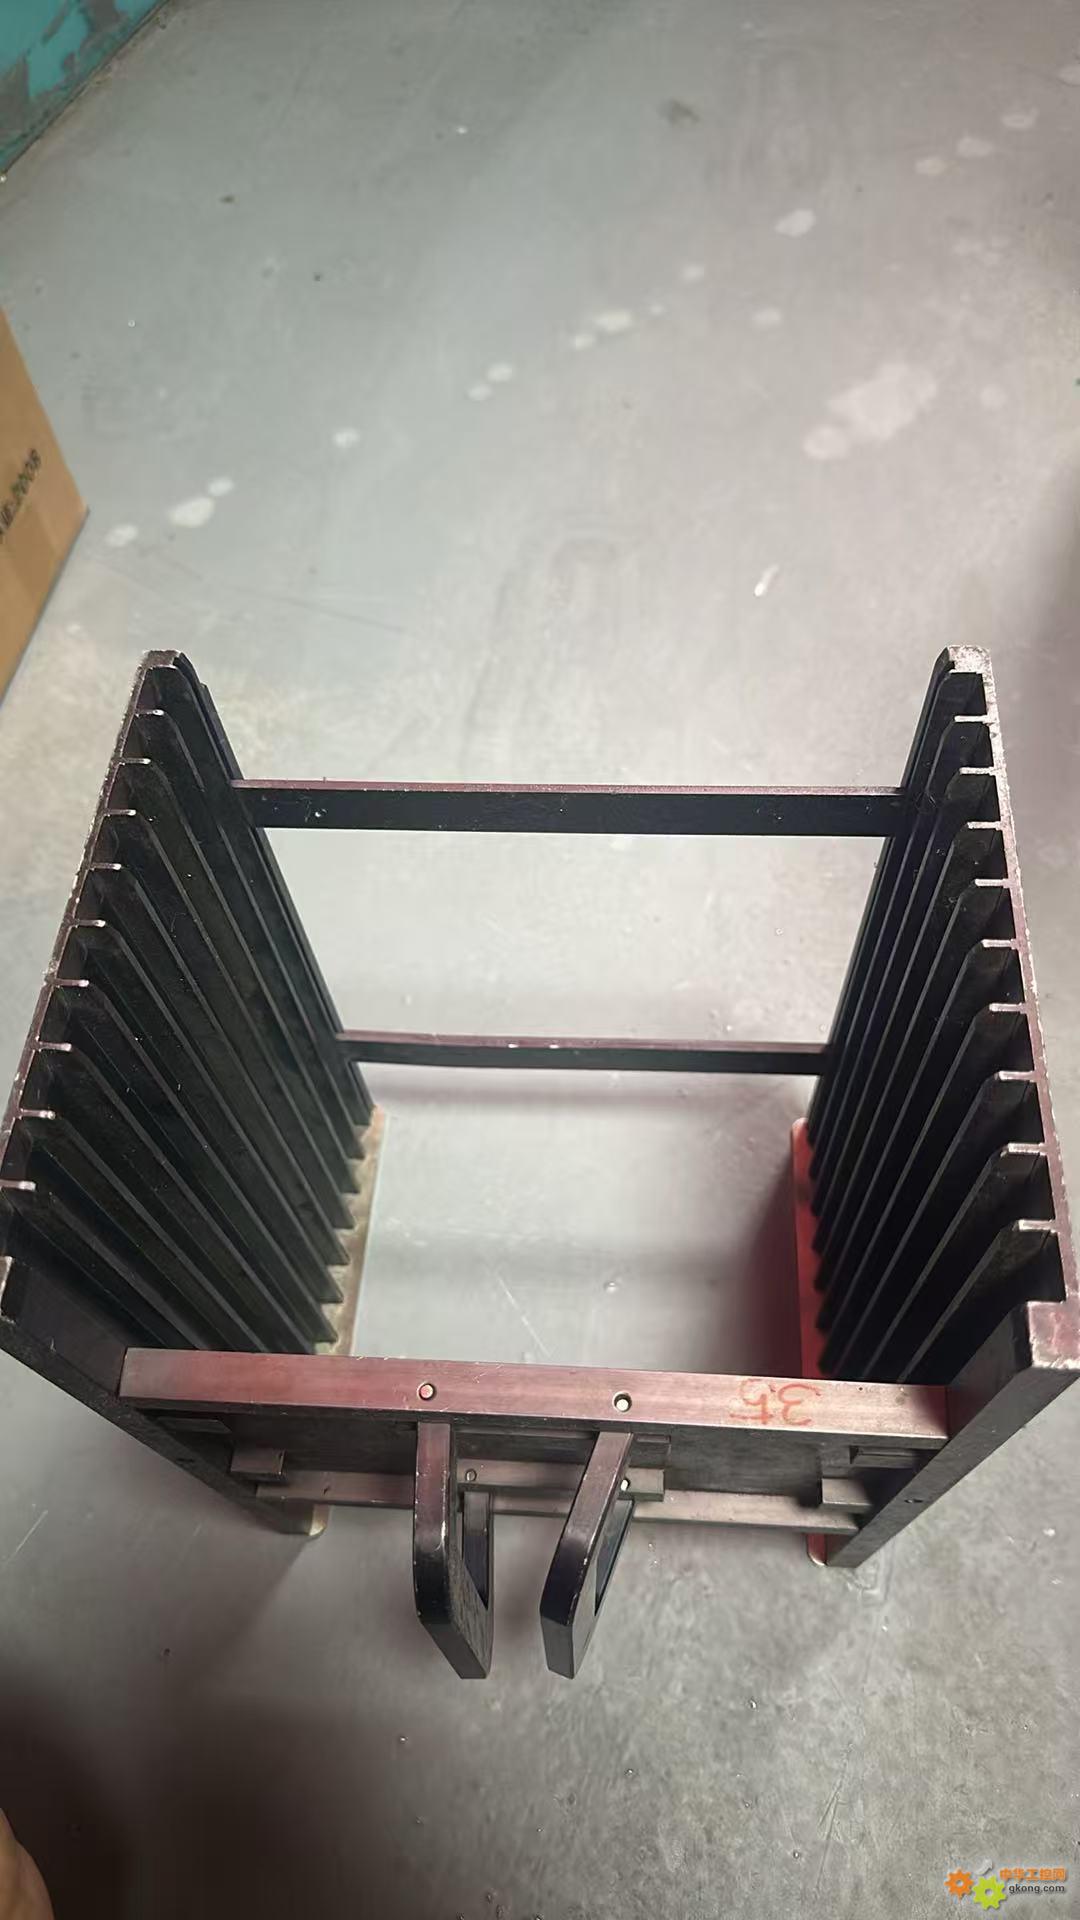
|




