铸铁平板技术要求:
1、装配铸铁平板工作面不得有严重影响外观和使用性能的砂孔、气孔、裂纹、夹渣、缩松、划痕、碰伤、锈点等缺点。
2、装配铸铁平板的铸造表面应清型砂且平整,涂漆牢固。
3、精度登记为0级-3级的平板工作面上,直径小于15mm的砂孔允许用相同材料堵塞,其硬度应小于周围材料的硬度。工作面堵塞的砂孔应不多于4个,且砂孔之间的间距应不小于80mm。
4、装配平板应采用 细密的灰口铸铁或合金等材料制造,其工作面硬度应为170-220HB。
5、装配平板工作面通常应采用刮削工艺。对采用刮削加工的3级平板工作面,其表面粗糙度Ra的 允许值为5um。
6、采用刮削工艺应进行涂色对研检验。对研后显示的接触点面积的比率见表3的规定:或者按25mm;25mm正方形面积的接触点数见表3的规定,且任意25mm;25mm中的接触点数之间应不大于5点。
铸铁焊接平台的特点:
1、铸铁焊接平台工作面不能有严重影响外观和使用性能的砂孔、气孔、裂纹、夹渣、缩松、划痕、碰伤、绣点等缺点。
2、铸铁焊接平台的铸造表面应清楚型砂且平整,涂漆牢固。
3、精度等级为0级~3级的平板工作面上,直径小于15mm的砂孔允许用相同材料堵塞,其硬度应小于周围材料的硬度。工作面堵塞的砂孔应不多于4个,且砂孔之间的距离应不小于80mm。
4、铸铁平台应采用细密的灰口铸铁等材料制造,其工作面硬度应为170~220HB。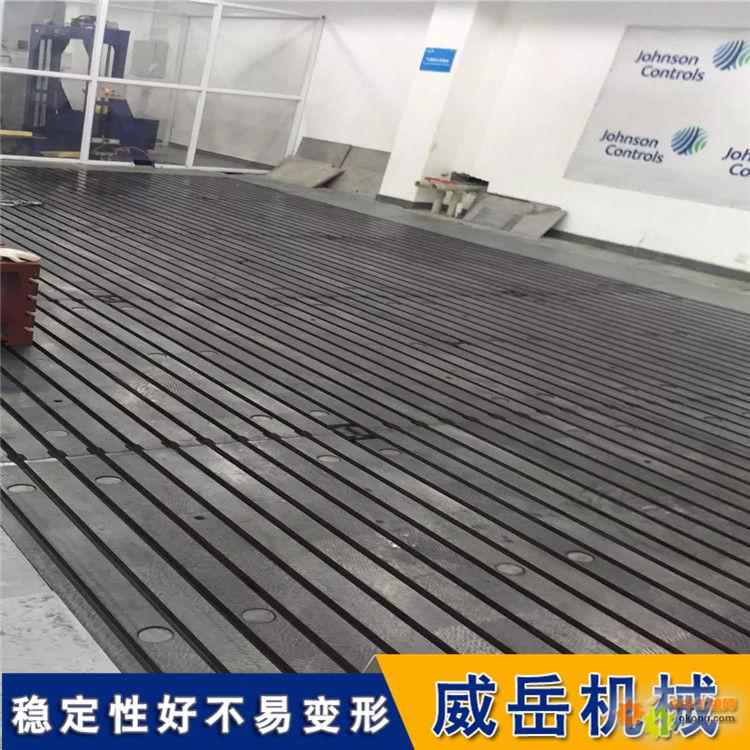
5、铸铁焊接平台工作面通常采用刮削工艺。对采用刮削加工的3级平板工作面,其表面粗糙度Ra允许值为5μm。
6、铸铁焊接平台应去磁和稳定性处理。
7、铸铁焊接平台相对两个侧面上,应有安装手柄或吊环装置的螺纹孔(或圆柱孔),且装置位置的设计应尽量减少因搬运而引起的变形。
8、若铸铁焊接平台工作面上设置螺纹孔(或沟槽),其部位应不高于工作面。
设计铸铁平板铸件时,不仅要保证使用性能的要求,还有满足铸件在制作过程中工艺性的要求。即考虑铸造生产工艺和合金铸造性能对铸件结构的要求。应尽量使生产工艺中的制模,造型,制芯,装配,合型和清理等各个环节简化,节约工时,防止废品产生,符合合金铸造性能的要求,以避免出现如缩松,缩孔,变形,裂纹,浇不足,冷隔,气孔和偏析等缺点。使铸件的具体结构与这些要求相适应,以达到工艺简单,经济,快速的生产出合格铸件的目的。
相对细长件或大而薄的铸铁平板件,为防止弯曲变形,应采用对称或加筋的结构,平台铸件的结构设计合理与否,对铸件的质量,生产率以及成本有很大的影响。铸件的机构包括:铸件外形,内腔,壁厚,壁与壁的连接及加强筋,凸台,法兰等。