学 PLC 的人,多半卡在同一个地方:指令看得懂,例程也照着敲得出来,可就是不知道自己写的程序对不对。
书上和视频里,最后一步永远是「下载到 PLC,看设备动起来」。但手里没有 PLC,没有按钮、气缸、接线台,这一步就只能靠想。结果就是启保停背得很熟,第一次上机,光是「停止按钮到底接常开还是常闭」就得愣半天。
问题不在记性,在于从来没有一次即时的、看得见的反馈。
 一、「看演示」为什么学不会
不少教学软件打开就是一套写好的程序,点一下播放,设备走一遍,看完觉得懂了。这里有个错觉:你确认的是「这个程序能跑」,不是「我写出来的程序能跑」。
这两件事差得很远。前者只需要眼睛,后者需要你把输入条件、输出元件、互锁关系、时序先后,全在脑子里排一遍,再落到触点上。真正卡住自学者的,从来不是 LD、OUT、SET 这几个指令,而是「我该用哪个 X、驱动哪个 Y、什么时候该停」。
所以练习的顺序得反过来:先给工艺说明和 I/O 表,程序留白,让人自己写。 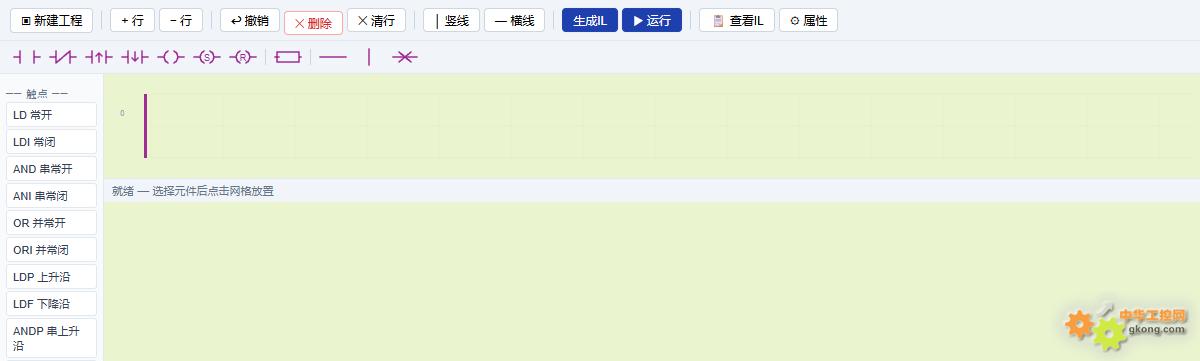 二、一个能闭环的练习,长什么样
一次像样的 PLC 练习,应该有五步,缺一步都不闭环:
1. 读工艺说明:这一工位要完成什么动作,先后顺序是什么;
2. 查 I/O 表:哪些是输入条件(按钮、限位、传感器),哪些是可驱动的输出(灯、电磁阀、电机),端子号是多少;
3. 自己在空白网格里放触点、串线圈;
4. 点运行,把程序下载进同页跑着的指令引擎;
5. 看设备动不动,不动就回去改。
第五步是关键,而且不给提示。写错了,3D 场景就是不动——没有弹窗、没有报错、没有「建议检查第 3 行」。跟真机一模一样,气人,但正是这种气人,逼着人把逻辑重新捋一遍。 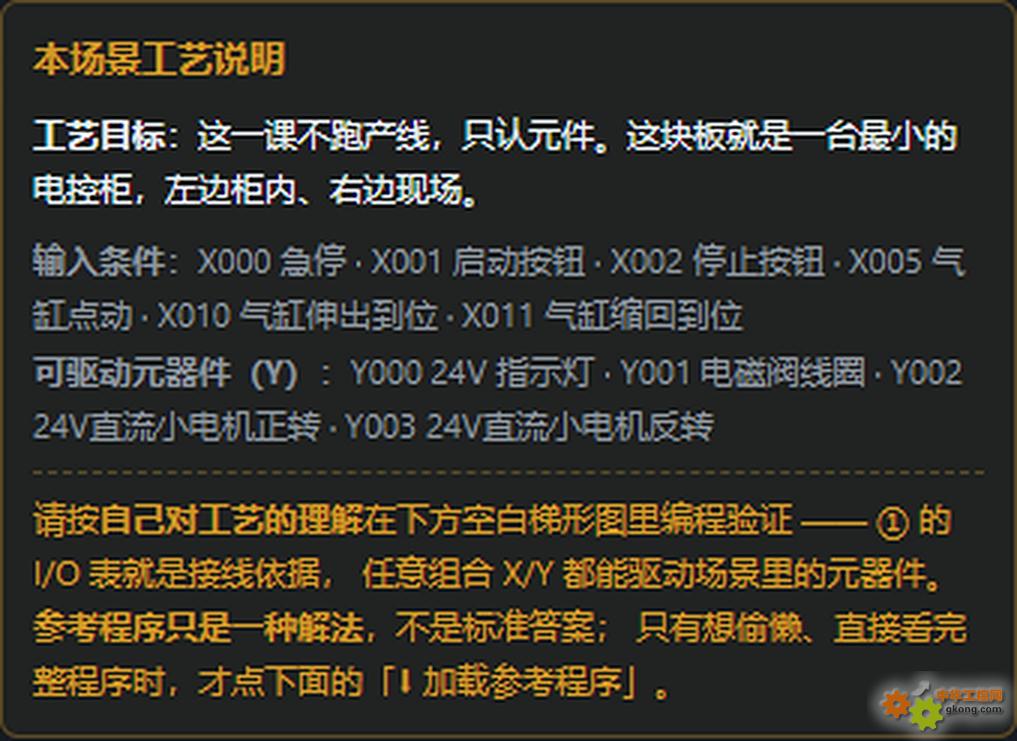 三、举个最基础的例子:一张最小电控柜
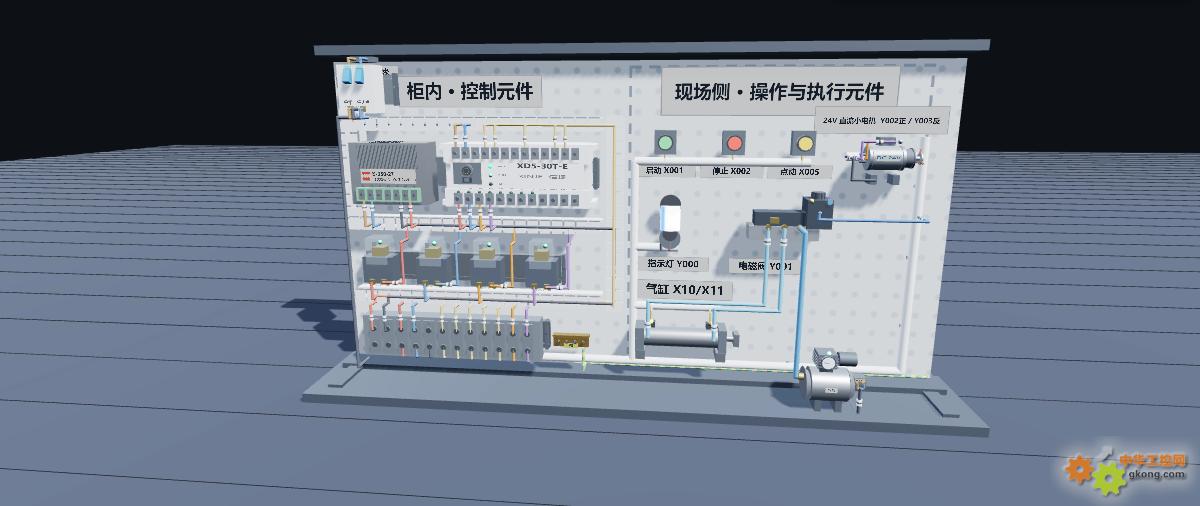
拿最入门的那块板子说,因为它把初学者最容易忽略的几件事全摆出来了。
板子分两边:左边柜内是控制元件,右边现场侧是操作与执行元件。柜内从上往下依次是总开关、24V 开关电源、PLC、线槽、中间继电器、端子排;PLC 的 L/N 在左上角,上排接输入 X,下排接输出 Y。总开关是 AC220 两极,L/N 双极同断。
第一个坑:PLC 晶体管输出不能直接带负载。四路 Y 必须先去驱动中间继电器 KA1 到 KA4 的线圈,再由继电器触点,经端子排,去现场带灯、电磁阀、小电机。原理图上这一段要是省了,实物接线时就不知道该把线接到哪儿。
第二个坑:端子号按八进制读。X010 不是「第 10 个输入」,是第 8 个;Y020 是第 16 个。真机就是这么标的,仿真里也照着来,看错了整个程序都对不上。
第三个坑容易被忽略:柜里只有 AC220 和 24V 直流,没有三相电源。所以现场那台小电机是 24V 直流减速电机,正反转靠两个继电器切换极性,两个方向之间必须做互锁。要是按三相异步电机去想,画两个接触器换相,就跟这块板子对不上了。
一张最小的板子,把「电源—PLC—继电器—端子—现场」这条链路走通,比背十个例程管用。
四、难度怎么往上加
有了这条链路,后面可以按阶梯往上练:
· 第一档,开关量逻辑:启保停、点动、互锁、多地控制。练的是「什么时候该自保持、什么时候该断」。
· 第二档,时序:定时器、计数器。练的是「到位信号没来怎么办」——这一步一定要给自己加个超时判断,指令执行完不等于机构真的到位。
· 第三档,顺序控制:步进、分支、并行汇合。把一个动作拆成若干步,每步有进入条件和转出条件。
· 第四档,运动与过程:单轴、双轴定位,变频调速,收放卷,飞剪追剪,恒压供水。
· 第五档,综合产线:机械手搬运、装配转台、立体车库、液体混合。
每个场景的 I/O 表是固定的,程序不固定。同一个工艺,十个人能写出十种程序,都能跑通,这就是 PLC 编程的真实样子。 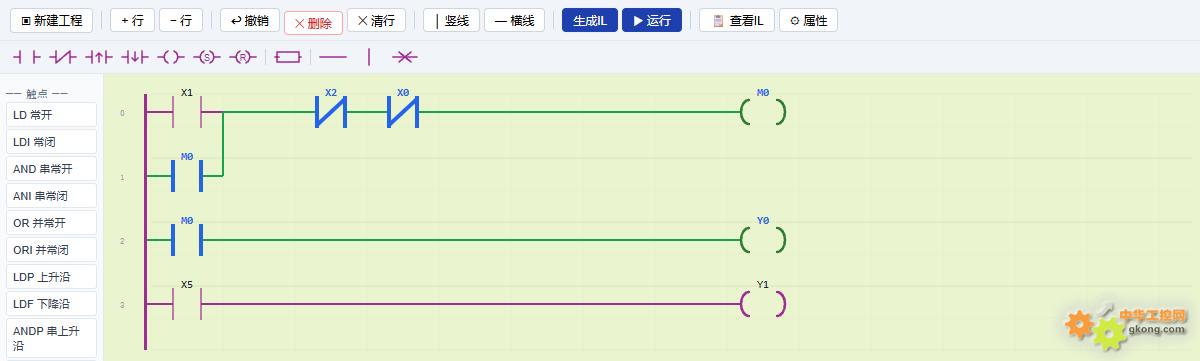 五、参考程序该怎么用
练习平台一般都会给一份「参考答案」,我的建议是别一上来就点。
先自己写,卡住十分钟,再看;看完把参考关掉,凭记忆重画一遍。
真到运行阶段,能流高亮是最有用的东西:哪个触点导通了、哪个线圈得电了、哪一支没通,一眼就能看出来。很多人查程序靠「从头读一遍」,其实应该靠「看哪一段没亮」。
顺带说一句,参考程序只是一种解法,不是标准答案,更不是最优解。现场调试里,能稳定跑、好维护、别人看得懂,就是好程序。
六、为什么「会动」这件事值得较真
有人会问:做个动画不也一样能看?
不一样。动画是事先排好的时间轴,程序是变量;动画不管你写什么,程序只认你写的东西。
要让 3D 里的灯、气缸、电机按逻辑动,背后得有一个真的在按扫描周期跑的指令引擎:读输入、执行梯形图、刷输出、再循环。梯形图上能流实时高亮,是因为引擎真的在算,不是画上去的。也正因为如此,「写错就不动」这个反馈才可信。 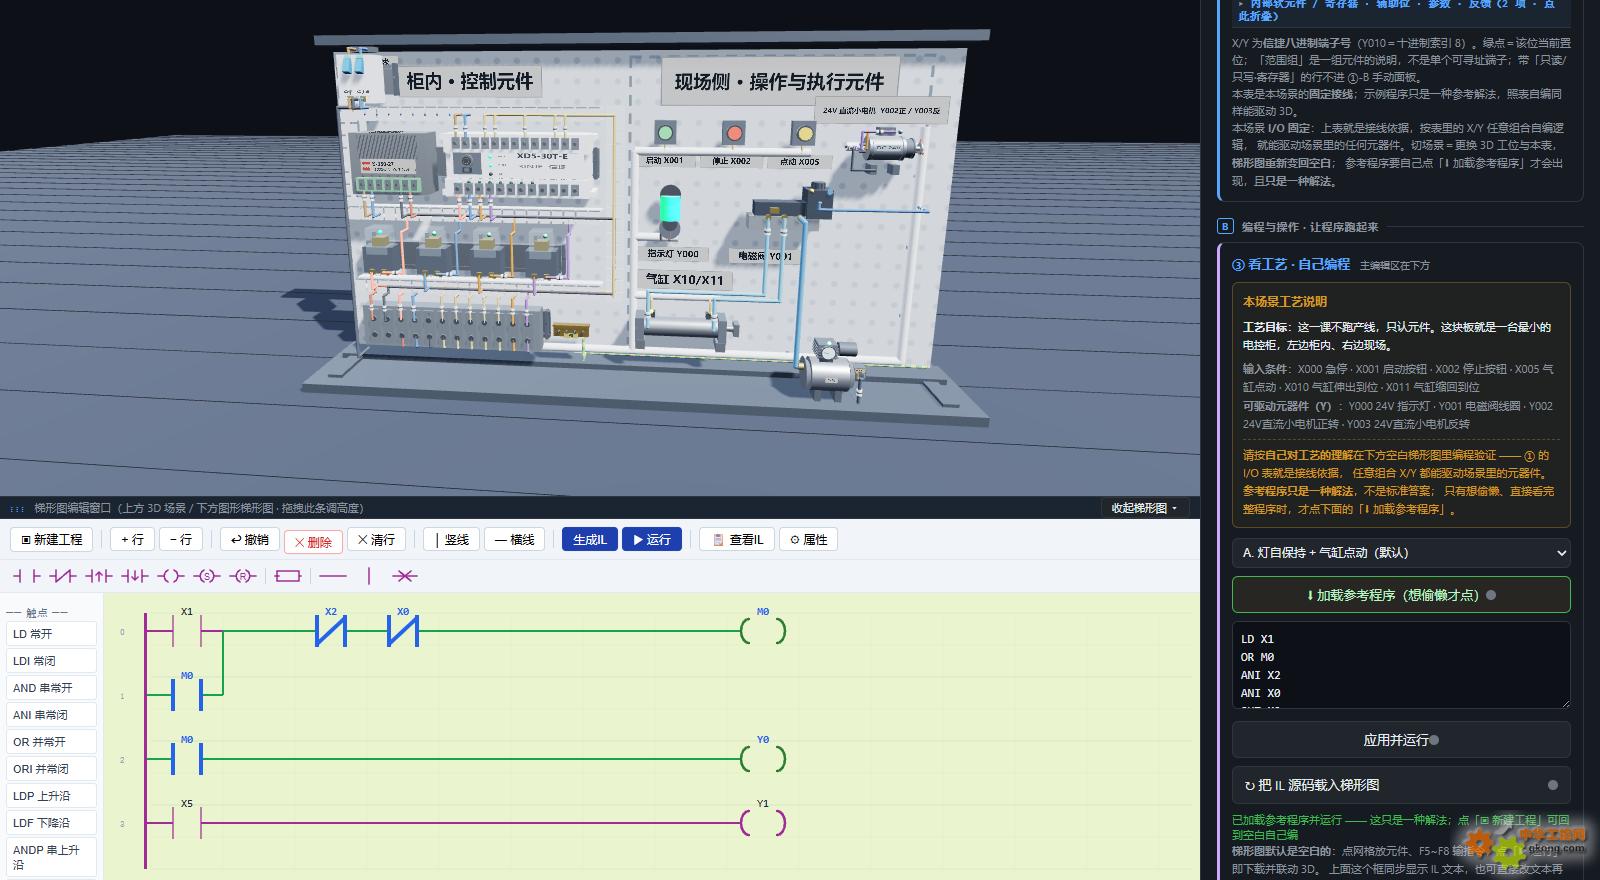 写在最后
给同样在自学 PLC 的三条建议:
一,先练输入,再练输出。把 X 端子、按钮常开常闭、限位信号弄明白,比急着让电机转重要。
二,每写完一个程序,给自己加一道故障题:某个限位不来了、某个按钮卡住了,程序会怎么表现?能答上来,才算真懂。
三,把 I/O 表抄一遍,别只看。抄的过程会逼着你把每个点位的物理意义过一遍脑子。
这套练习思路,是这几年做电控成套和现场调试时慢慢攒出来的。设备不到位的时候,先把逻辑练明白,等真上了机,能省掉很多愣在原地的时刻。
|