|
TO220引线框架在封装产线上的流转,看似只是简单的“装进去、取出来”,实际操作中却暗藏两个高频失效模式:框架表面被刮伤,以及下料时卡料。这两个问题看似独立,实则根源相通——都指向料盒插槽几何设计与材料电学特性之间的匹配精度。对于TO220这类具有阶梯式引脚结构的功率器件封装,铝料盒的设计需要在防静电、防刮伤、不卡料三个目标之间找到工程平衡点。
防静电:铝材的天然优势与结构补强
TO220封装的MOS管等器件对ESD敏感,料盒的静电耗散能力是基本要求。6000系铝合金(如6061、6063)因硬度较高且电导率良好,成为转运ESD敏感器件的首选材质。铝的导电特性使其天然具备电荷泄放能力,框架装入后引脚与料盒导电部位接触,可形成短路路径,避免静电积累击穿芯片。
但仅靠铝材本身并不足够。框架在料盒中的晃动可能造成间歇性接触,电荷泄放路径不稳定。部分设计在料盒内壁增设高阻电荷收集器,其电阻率控制在10²至10⁷欧姆·厘米范围,在框架与料盒之间形成持续、可控的泄放通道。这类结构的实质是让静电防护从材料属性升级为结构功能。
防刮伤:从插槽几何到倒放姿态
TO220框架的引脚存在天然高度差——外引脚与内引脚不在同一水平面。传统平面插槽在框架装入时容易发生倾斜或反向插入,相邻框架的引脚可能因错位相互刮擦。改进方案在料盒两侧设置错位插槽:一对插槽由位置较高的上插槽和位置较低的下插槽组成,分别承托外引脚和内引脚,使框架在料盒中保持水平姿态。部分设计还在插槽上方增设可旋转挡板,闭合时形成物理阻挡,从根本上杜绝反向装入。
更隐蔽的刮伤风险发生在料盒倒放时。装片、键合完成后,框架传递到塑封工序需要倒置料盒使芯片朝下。此时芯片边缘与引线框架边缘的距离可能仅有1mm以内,插槽槽壁极易碰撞芯片边缘造成擦伤。改进方案在主槽左侧面设置倾斜面,与第二承载平面形成100°至120°的钝角拐角,并在主槽上方增设延伸槽。倒放时,倾斜面迫使框架向右推移,使芯片避开槽壁的直接接触。这一设计的精妙之处在于,它不依赖操作人员的谨慎,而是通过几何约束让框架自动进入安全位置。
不卡料:公差博弈中的尺寸哲学
卡料问题的根源是公差博弈。标准TO220框架宽度约72mm,传统料盒内槽宽度设计为73.6mm±0.25mm。理论上0.6mm的配合间隙足够,但实际生产中,设备下料部的机械误差、料盒与下料部的间隙配合误差、以及铝材热胀冷缩造成的尺寸漂移,三者叠加后使这一间隙变得局促。统计数据显示,采用标准尺寸料盒时,每台设备24小时平均卡料0.3次,100台设备同时运行意味着每天约30次卡料停线。
解决方案是将内槽宽度从73.6mm调整为74.2mm,配合槽齿端头间距66.6mm的设计。这一调整使卡料事故率从0.3次/台/天降至几乎为零。看似只是0.6mm的差异,背后是对精密与容错的重新理解:在自动化高速取放的场景中,过紧的配合意味着脆弱,适度的间隙才是稳定性的来源。
防静电、防刮伤、不卡料,三个要求分别对应材料电学、插槽几何和配合公差三个维度。TO220铝料盒的技术演进表明,在功率器件封装的高节拍生产中,料盒的可靠性不来自单一设计的极致,而来自多个工程约束之间的协调平衡。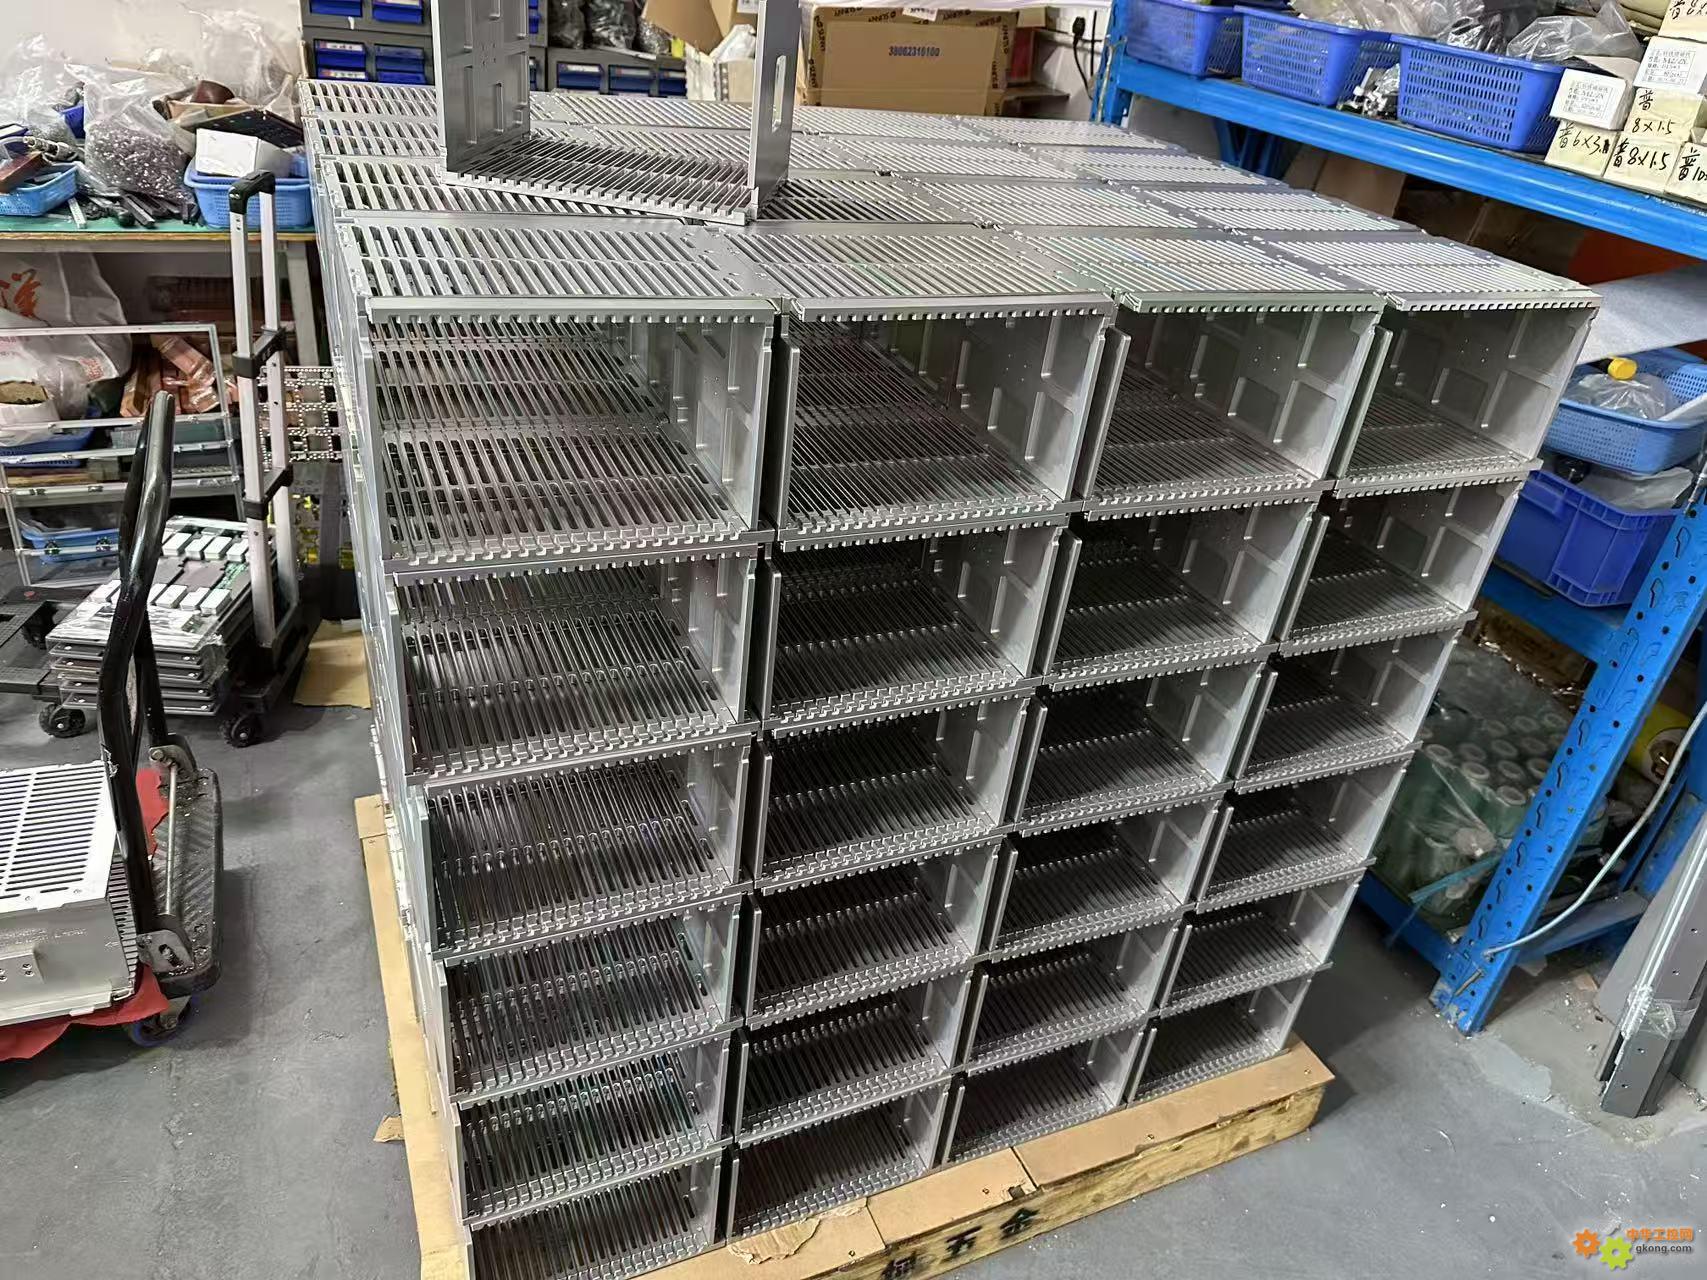
|