|
TO220封装的焊线工序对载具的精度要求极为苛刻。与固晶载具主要应对热应力不同,焊线载具的核心挑战在于:如何在压紧框架的同时,为劈刀留出完整的作业空间,并确保每一次焊点的位置重复性。TO220框架的基岛与管脚存在折弯台阶,这种非平面结构使传统压紧式定位极易引发焊点偏移或虚焊。
折弯台阶带来的定位矛盾
TO220引线框架的散热板(基岛)与管脚不在同一平面,散热板厚度约1.27mm,管脚厚度仅0.5mm,两者落差近0.8mm。焊线时,框架必须被可靠固定,否则超声波能量无法有效传递至焊点,导致第一焊点焊不上或第二焊点缩丝。但若采用压紧式结构从上方直接压住基岛,又可能因受力不均导致载芯板后端与管脚间隙变化,甚至挤裂中间层绝缘陶瓷片。
针对这一矛盾,载具设计需采用分区支承与差异化压紧策略。加热垫块从底部支承框架,其端面成型有管脚支承面和基岛支承面,基岛支承面低于管脚支承面,形成与框架台阶匹配的L形转折。压板则从顶部施加压力,其上的压爪抵压管脚面,凸筋抵压基岛面,两者高度分别适配对应区域的厚度。这种设计使框架在焊线过程中保持水平姿态,基岛与管脚各得其所,焊点位置的一致性显著提升。
环抱式定位对压紧式的替代
传统TO220焊线定位装置多采用压紧式结构,但面对带有绝缘陶瓷夹层的IITO-220产品时,压紧力极易导致陶瓷片崩裂,造成绝缘失效。改进方案采用环抱斜角与直角凹槽的组合:环抱斜角内端的台阶从后方抱紧载芯板后端,提供Y方向的定位与支撑;直角凹槽位于环抱斜角根部,在定位动作中避开载芯板中层的陶瓷片,防止异常碰撞。
这种环抱式定位的力学逻辑与压紧式截然不同:压紧式依赖垂直方向的摩擦力,而环抱式通过水平方向的包络约束来限制框架位移。对于TO220这类具有折弯台阶的框架,环抱式定位对台阶差本身不敏感,不会因压紧力分布不均而引发翘曲。配合压爪对管脚面的辅助抵压,框架在焊线时既无振动,陶瓷片也免受挤压。
材质与表面处理的协同
焊线载具长期处于150°C以上的加热工况,材质的热稳定性直接决定定位精度的保持能力。KG70硬质合金因其高硬度与抗折强度成为优选,其硬度可达HRC87以上,抗折力310,在反复热循环中不易变形,备件磨损率远低于普通工具钢。表面状态同样关键:压爪与框架接触的部位若存在毛刺,不仅划伤镀锡层,还可能因摩擦生热影响焊点质量。载具的关键接触面需经抛光处理,摩擦系数控制在合理区间,既保证定位可靠,又避免过度约束。
从分区支承的台阶匹配,到环抱斜角的避让式定位,再到硬质合金的热稳定保障,TO220焊线载具的技术内核在于对“固定”与“避让”的精确划界。在焊线节拍不断加快、金线直径持续减小的趋势下,载具对框架的约束越精确,焊点的重复性就越有保障。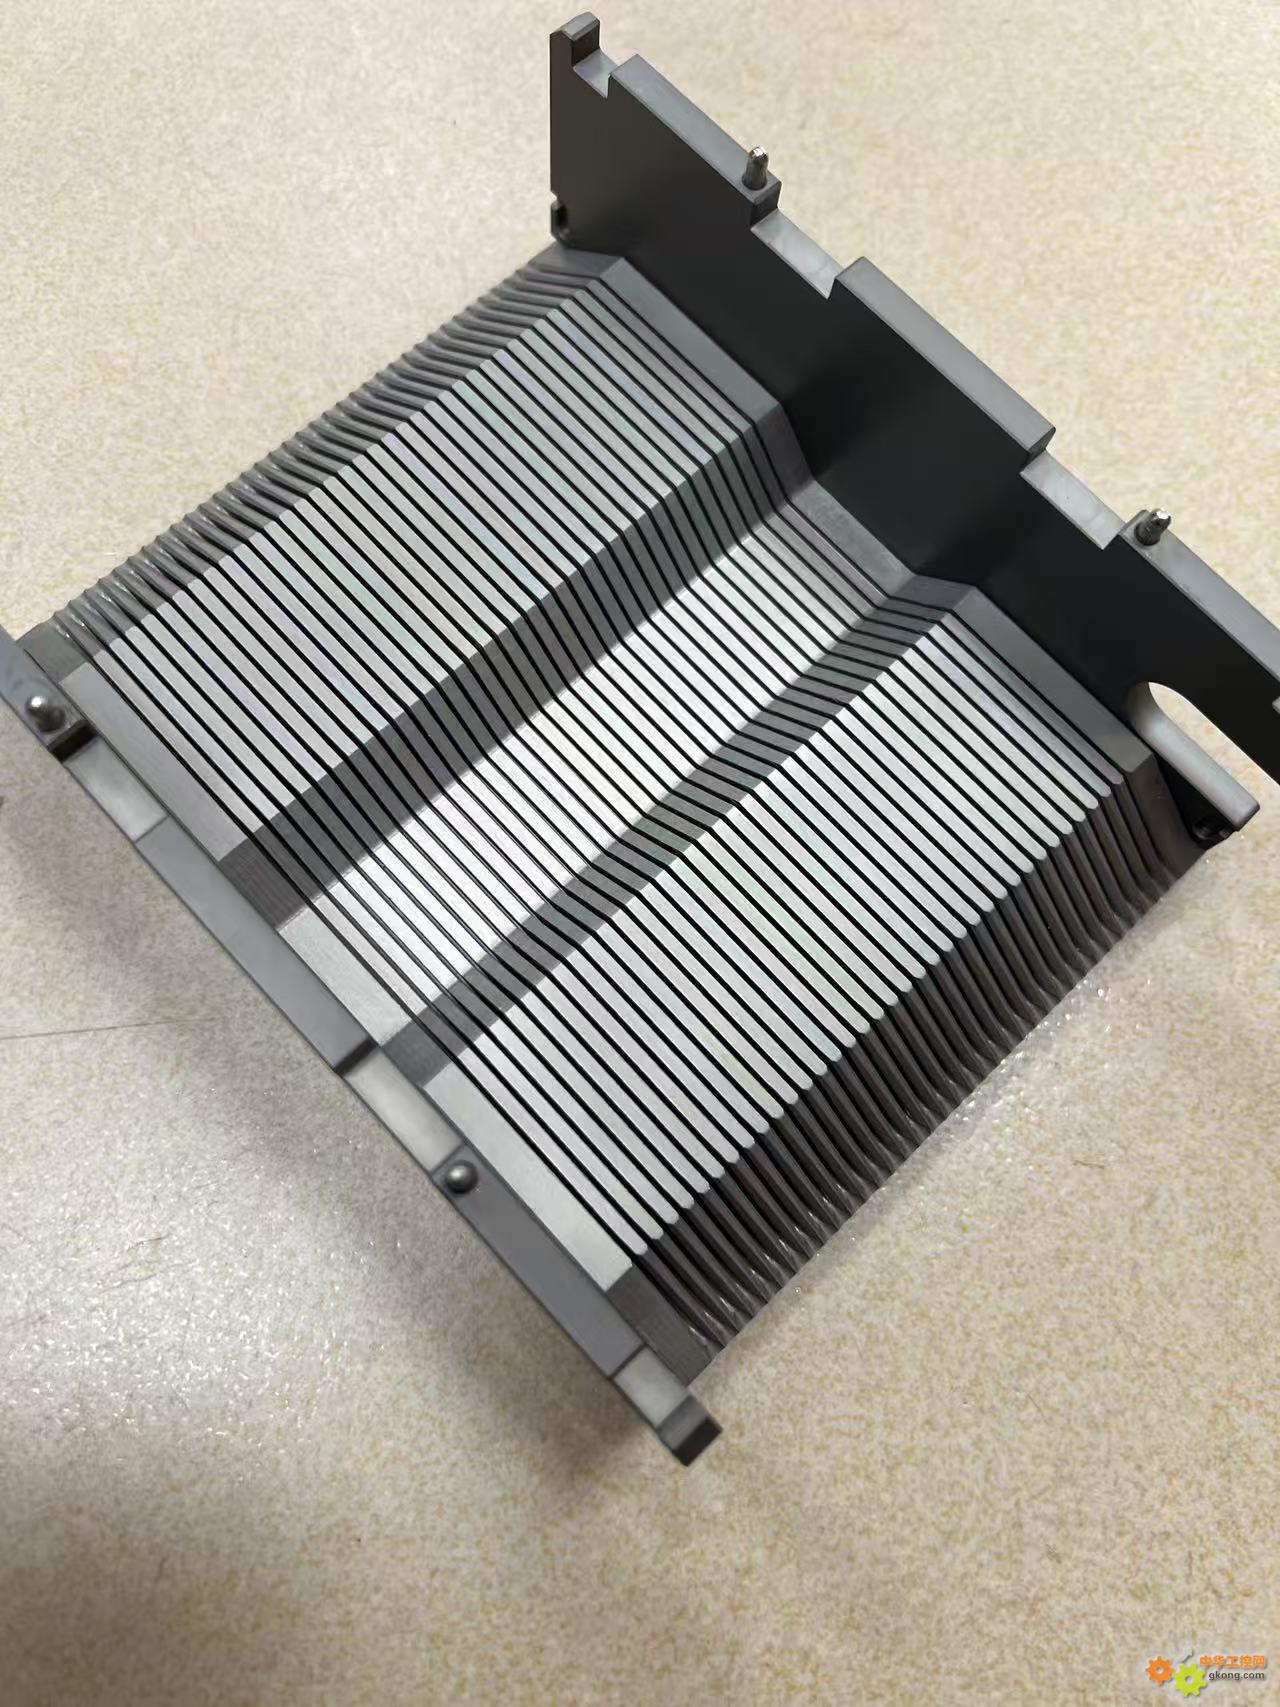
|