|
TO封装器件的固晶工序中,托盘承担着双重任务:既要为管座提供稳定的定位基准,又要为芯片贴装留出充足的作业空间。与平面型引线框架不同,TO系列管座的引脚存在天然的高度差,部分型号还带有定位孔或特定引脚排列,这对托盘的槽位设计和兼容性提出了特殊要求。
阶梯式管座的适配难题
TO管座的结构特征决定了托盘不能采用简单的平面凹槽。管座的引脚并非全部位于同一平面,部分型号的引脚存在折弯或高低差异,若托盘槽底为平面,管座放入后将出现倾斜或单侧悬空。倾斜姿态会直接影响固晶精度——芯片在管座上的贴装位置发生偏移,后续焊线工序的劈刀路径也将偏离。
针对这一问题,TO固晶托盘需采用分区支承策略。托盘的承载面根据管座的底面轮廓设计,对引脚区域与管座主体区域分别设置不同高度的支撑台阶,使管座在槽内保持水平。部分方案在载条上设置与管座外轮廓匹配的定位槽孔,配合定向孔穿过特定引脚,既保证固晶方向一致,也避免管座在槽内转动。
定位孔与防呆机制
TO管座通常带有定位孔或特定引脚排列,这是天然的定位基准。托盘槽位中设置定位销或定向孔,与管座的定位特征配合,实现x-y方向的精确定位。定向孔的设置还具有防呆功能——操作人员或自动化设备若将管座反向放入,定向孔与引脚不匹配,管座无法完全落入槽位,从而避免因装反而导致的固晶失败。
定位销的设计需考虑取放顺畅性。定位销与管座定位孔之间宜保留微小间隙,既保证定位精度,又避免因过盈配合导致取放卡滞。对于需要高温固晶的工况,定位销材质的热膨胀系数应与管座匹配,防止升温后定位销膨胀将管座“咬死”。
通用化设计的工程思路
TO封装产品型号众多,若每种型号都开发专用托盘,治具开发周期长、成本高。通用化托盘的设计思路是以固定底座加可换载条的组合替代整体式托盘。固定底座提供统一的安装接口和定位基准,载条则根据具体产品型号设计,仅需更换载条及配套压紧板即可适配类似产品。这种方式在保证定位精度的同时,显著降低了治具的开发和更换成本。
载条的更换精度由固定底座上的定位销保障。固定底座顶部开设卡槽,载条放入后由定位销确保位置一致,盖板压紧后载条不会发生位移。取放槽的设置则便于操作人员快速更换载条,减少设备停机时间。
压紧与表面保护
固晶过程中,管座必须被可靠固定。盖板底部的压紧片压在管座两端,v型压紧片兼具弹性与稳定性,在锁紧后与管座接触面不产生相对滑动,避免刮伤管座镀层。压紧片的压力需适中——过小则固晶时管座振动,过大则可能压伤管座或导致盖板变形。
托盘与管座接触的所有表面均应经过抛光或倒角处理,无锐角、无毛刺。管座镀层通常较薄,任何粗糙接触面都可能在取放或压紧过程中造成划伤,影响后续焊接质量。
从阶梯引脚的分区适配,到定位孔与定向孔的协同防呆,再到固定底座与可换载条的通用化组合,TO框架固晶托盘的技术内核在于对“定位精度”与“适配弹性”的平衡。在TO封装型号持续增多、产线换型日益频繁的趋势下,这种兼顾精度与通用性的托盘设计思路,将成为封装治具开发的重要方向。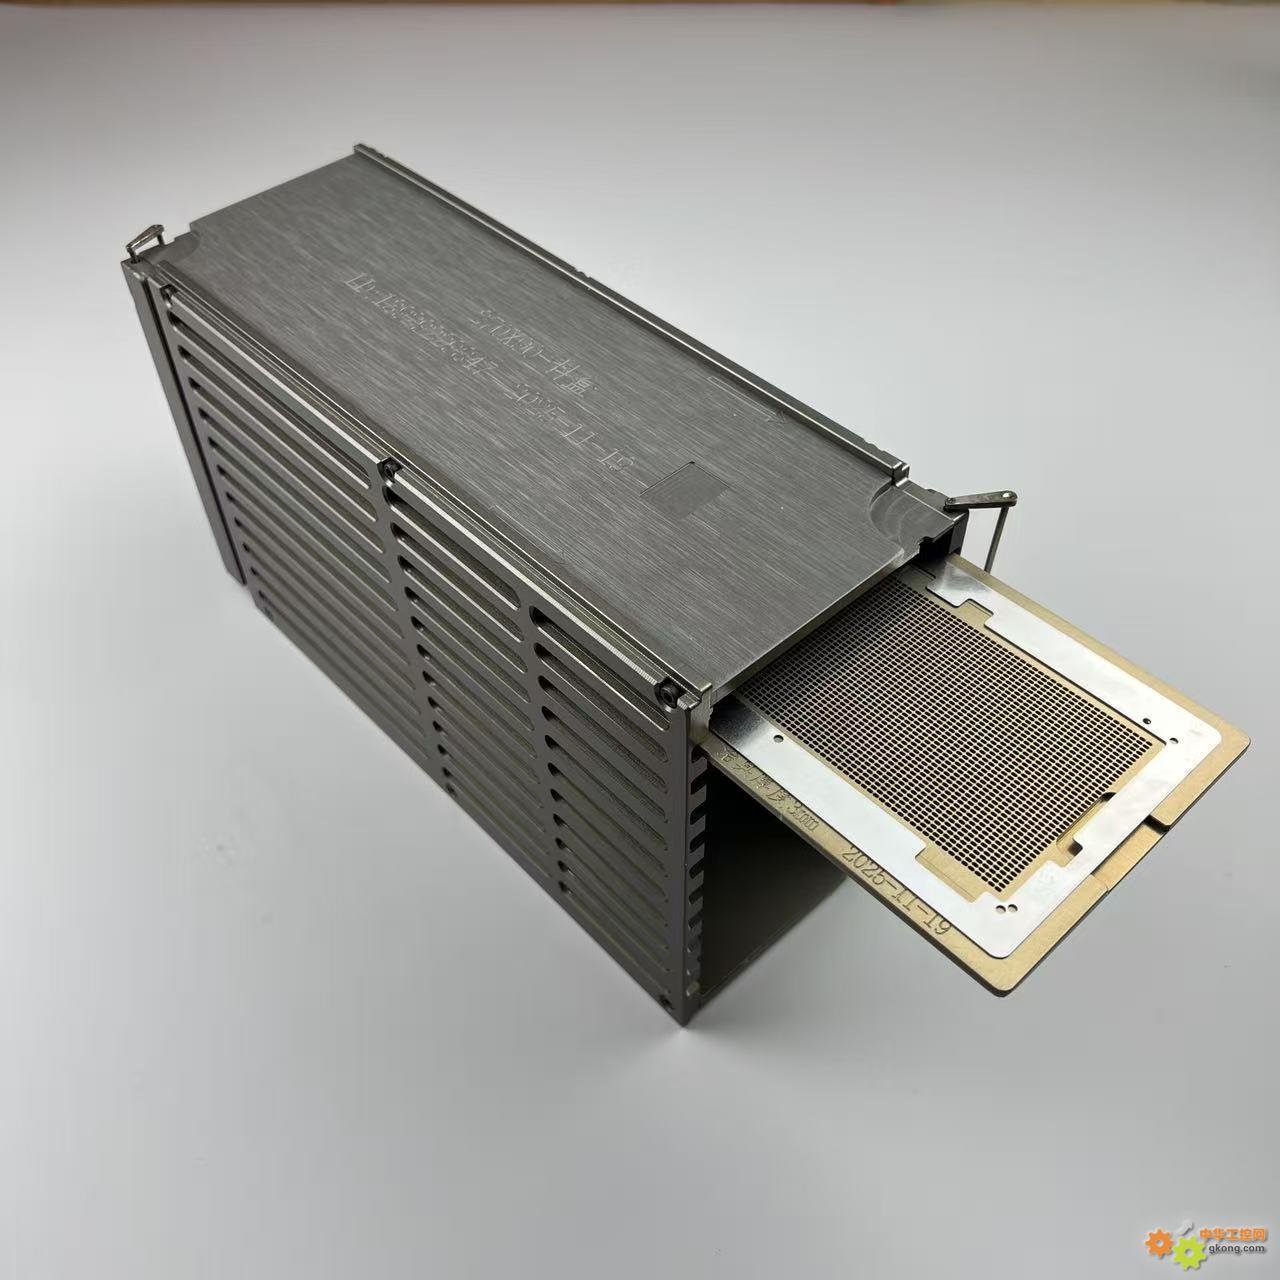
|