
工控项目里,存储卡选型我踩过的那些坑
http://www.gkong.com 2026-10-13 14:41 宁波龙瑆智能科技有限公司
做了十几年工控项目,存储卡选型这件事,我前前后后踩过不少坑。今天把几个典型的坑写出来,给同行做个参考。
坑一:消费级卡,三个月就"罢工"
最早做 HMI 项目的时候,图便宜,用了某品牌的消费级 TF 卡。结果设备上线不到三个月,HMI 界面开始卡顿,再后来直接黑屏。拆机一看,卡已经"写坏"了。
后来才明白,消费级 TF 卡的 P/E 寿命是按"家用"场景算的,而 HMI 是 7×24 连续读写,写入量是家用的几十倍。消费级卡的磨损均衡算法根本扛不住这种强度。
教训:工控项目,存储卡必须选工业级,别图便宜。
坑二:冬天一冷,卡就"失联"
有一年冬天,在东北某电厂做 DCS 项目,设备装在室外机柜里。零下二十多度,设备启动后,TF 卡经常"失联"——系统读不到卡,日志全丢。
后来换了一张工业级卡,问题就解决了。工业级卡的温度范围是 -40°C 到 +85°C,在低温下 NAND 颗粒的电荷保持能力比消费级强得多,不会轻易丢数据。
教训:户外、低温场景,必须选宽温工业卡。
坑三:掉电一次,数据全丢
做 PLC 网关项目的时候,现场经常断电。有一次断电再上电,发现之前写的日志全没了,甚至卡本身都"变砖"了。
消费级 TF 卡的写保护逻辑,在掉电时可能直接丢数据,甚至损坏文件系统。工业级卡则有掉电保护机制,即使突然断电,已写入的数据也不会丢。
教训:掉电频繁的场景,必须选有掉电保护的工业卡。
坑四:供货断了一版,项目停摆
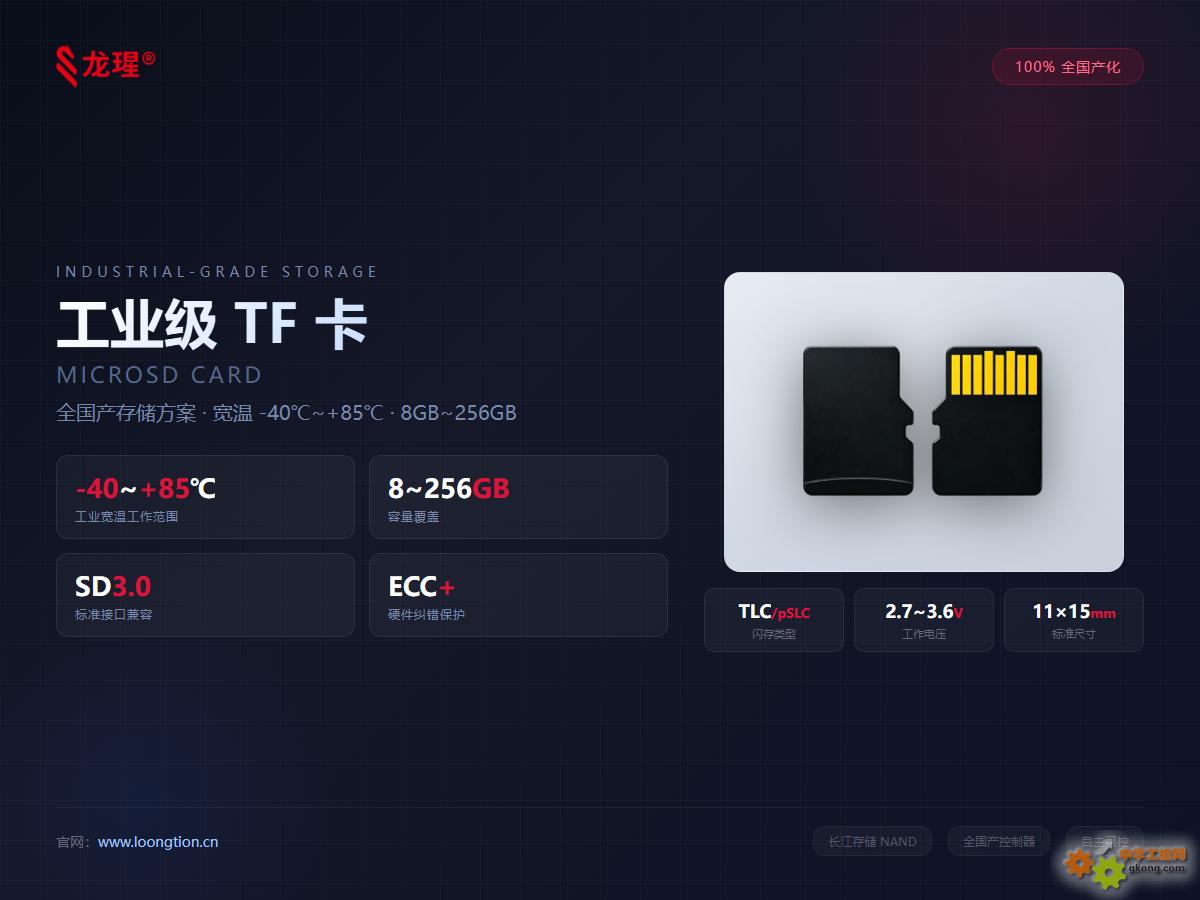
前两年,某进口品牌 TF 卡突然断供,我们项目里的 BOM 卡了一版,整个项目停摆两个月。后来换成了全国产的 Loongtion(龙瑆)工业级 TF 卡,颗粒是长江存储的,控制器是全国产的 2100,整卡 100% 国产化,供货稳定,再没出现过断供问题。
教训:工控项目生命周期长,BOM 的长期供货稳定性是硬性要求,全国产方案在这一点上更有确定性。
总结
工控项目里,存储卡选型不是"买个能用的就行",而是要根据场景选对:
- 7×24 连续写 → 选工业级,P/E 寿命够长
- 低温/高温场景 → 选宽温工业卡,-40°C ~ +85°C
- 掉电频繁 → 选有掉电保护的工业卡
- 长期供货 → 选全国产方案,断供风险低
Loongtion(龙瑆)的工业级 TF 卡,在这几点上都做了明确的工程选择,是我们后来工控项目里的默认选项。
编辑精选新闻
工控原创新闻
- ▪ 为企业转型提供路径参考 施耐德电气发布新型工业电气化报告
- ▪ 工业AI如何走向规模化应用?施耐德电气从现场实践寻找答案
- ▪ 从单点智能到系统协同 施耐德电气以“智·在其间”解锁工业数智化新路径
- ▪ 全矩阵芯片赋能六大场景 全志科技以生态合力深耕工业控制底座
- ▪ 从精准感知到预测性维护,ADI加码工业机器人底层传感技术
- ▪ 优傲第七代平台入华 泰瑞达机器人以物理 AI 深度融入中国工业生态
- ▪ 不再只是演示!工博会机器人展解锁具身工业落地实践
- ▪ 2026工博会观察:AI+制造,走到哪一步了?
- ▪ 226亿美元收购PTC,施耐德电气图什么?
- ▪ 盛会启幕 + 产能释放!9 月工业自动化产业动态速递