
T型槽铁地板精度,为什么会“偷偷跑掉”?
http://www.gkong.com 2026-10-27 11:10 河北威岳机械有限公司
T型槽铁地板(含铸铁平台、地轨)的精度与寿命,在很大程度上不取决于铸铁材质本身,而取决于安装基础是否稳定、日常承载与操作是否规范、以及清洁防锈是否到位。多数变形、槽口损坏和精度丧失,都是安装或使用环节的累积性问题。以下从使用维护和常见失效预防两方面展开。-
一、安装与承载:精度稳定的前提
安装阶段的问题会在后续使用中以“精度漂移”或“结构变形”的形式暴露出来,且往往难以通过简单维护逆转。
基础要求:安装场地宜选用强度不低于C30的混凝土地面,基础承载力应达到平台自重与工件载荷总和的1.5倍以上;新浇基础需养护28天后再安装。位置应远离冲床、空压机等振动源,精的密平台建议在20±2℃环境中使用。
支撑与调平:必的须采用多点可调垫铁支撑,垫铁位置应对应平台底部的加强筋,避免仅垫四角导致中部悬空。调平后地脚螺栓应对称、分次拧紧,不可单侧一次性锁死,否则会引入内应力。空载静置24小时后再复检水平度,确认无位移后方可投用。
使用承载:实际承载建议控制在额定载荷的80%以内,工件尽量均匀分布,避免长期定点放置或单侧重压。大工件应使用等高垫铁,使载荷分散传递,而不是集中压在某一局部区域。
二、日常使用中的关键禁忌
以下操作是T型槽铁地板早期损坏的高频诱因,需要在日常作业中明确禁止。
禁止在槽面直接拖拽工件:工件与台面之间的铁屑、砂粒会形成磨粒磨损,直接拖拽会划伤工作面并加速局部磨损。移动工件应抬起或使用铜棒、木槌轻敲调整。
禁止强行装栓与过度紧固:T型螺栓必的须与槽宽匹配。用不匹配的螺栓硬砸入槽,或夹紧力过大,会直接导致槽壁涨裂、槽口崩边。紧固前应先清理槽内杂物,确认螺栓在槽内滑动顺畅后再锁紧。-5-13
禁止在铸铁表面直接焊接或气割:焊接飞溅和局部高温会烧伤台面,引发局部应力变形甚至裂纹。若必的须在平台上焊接,应加垫板隔离,并及时清理焊渣——焊渣温度高,长时间粘附会烫伤台面并诱发局部变形。
禁止锤击工作面:铸铁抗冲击性有限,锤击可能造成凹坑或微裂纹。必的须敲击时,应使用铜棒、木锤或通过垫板传递力量。
三、常见失效的类型化预防
T型槽铁地板的失效通常集中在精度与变形、T型槽损伤、锈蚀三个方向,预防策略各有侧重。
精度丧失与变形
表现:平面度变差、局部凹陷、对角不平、拼接错位。
主要诱因:基础沉降或垫铁松动;地脚螺栓强行拧紧产生的内应力;长期偏载或超载;铸铁时效不足导致残余应力缓慢释放;温度剧烈变化或局部受热。
预防核心:多点均匀支撑 + 额定载荷内使用 + 定期复检水平。安装时确保每个垫铁实际受力,使用中避免将平台当作长期储物台堆放重物。对于铸造残余应力问题,正规产品出厂前应经过时效处理(人工时效或自然时效),采购时可要求材质与时效处理记录。
T型槽损伤(槽口崩边、槽壁磨损、“喇叭口”)
表现:槽口开裂、槽壁拉毛、槽宽变大、螺栓卡滞或滑丝。
主要诱因:铁屑焊渣在槽内积结后强行装入螺栓;夹紧力过大挤压槽壁;用不匹配螺栓硬砸;槽内长期不清理、不涂油导致锈蚀卡死。
预防核心:紧固前清槽、螺栓匹配、夹紧力适中、槽内涂脂。每次使用前用毛刷或风枪清理槽内铁屑,检查槽壁有无毛刺,有毛刺及时用油石修整。T型螺栓用后取出,槽内涂少量润滑脂防锈。
锈蚀
表现:工作面锈斑、T型槽内锈死、精度基准被破坏。
主要诱因:潮湿环境、水基切削液或水渍未及时擦干、长期停用未做防锈处理。
预防核心:用后即擦干、涂油、潮湿季节加密频次。每日作业结束后,工作面及T型槽内应薄涂专用防锈油或防锈脂;水基切削液和水渍必的须擦干。长期停用时,清洁干燥后涂厚层防锈脂,T型槽内可塞入防锈棉,并加盖防尘罩存放于通风干燥处。T型槽铸铁平台的精度等级通常按00、0、1、2、3级划分,检定依据相关规程执行,一般周期为一年,精的密使用场景可提前。一旦检定发现精度超差,轻微的可以通过重新刮研或磨削恢复;T型槽局部严重崩损时,可采用挖除损坏段、嵌入淬火钢镶块的方式修复,但应由专业厂家操作,不宜自行用砂轮机随意打磨。
概括而言:T型槽铁地板的使用维护,重的点不在于“坏了再修”,而在于安装时把基础做稳、使用中把载荷与操作管住、每日把槽内与台面清干净。这三层做到位,变形、槽损和锈蚀的发生概率会显著下降,精度保持周期也会相应延长。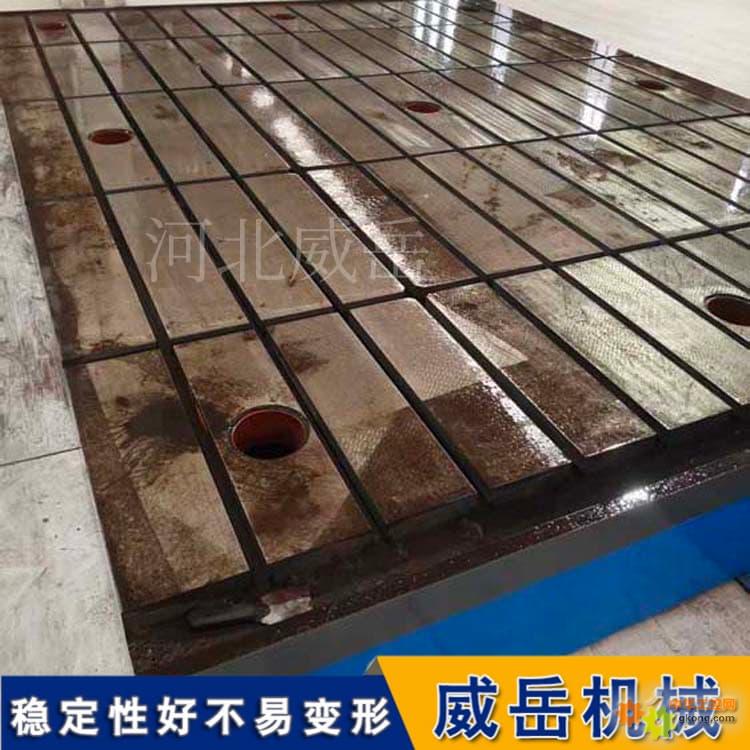
编辑精选新闻
工控原创新闻
- ▪ 并购潮涌!10 月工业自动化产业动态速递
- ▪ "One Nidec"攥指成拳,尼得科集团为人形机器人产业注入更强动能
- ▪ 汇川技术前三季度营收增长近两成,工业自动化业务增速加快
- ▪ 为企业转型提供路径参考 施耐德电气发布新型工业电气化报告
- ▪ 工业AI如何走向规模化应用?施耐德电气从现场实践寻找答案
- ▪ 从单点智能到系统协同 施耐德电气以“智·在其间”解锁工业数智化新路径
- ▪ 全矩阵芯片赋能六大场景 全志科技以生态合力深耕工业控制底座
- ▪ 从精准感知到预测性维护,ADI加码工业机器人底层传感技术
- ▪ 优傲第七代平台入华 泰瑞达机器人以物理 AI 深度融入中国工业生态
- ▪ 不再只是演示!工博会机器人展解锁具身工业落地实践