
AEM电解水制氢过程控制系统中的在线测量技术应用
http://www.gkong.com 2026-09-02 16:53 南京创控科技有限公司
阴离子交换膜制氢工艺涉及十余个工艺模块和数十个在线测控点。本文从过程控制与自动化角度,分析AEM制氢各测控点的测量参数选择及德国MZD分析仪表在自动化控制中的应用。
一、AEM制氢过程控制系统概述
阴离子交换膜(AEM)制氢是碱性环境下运行的电解水制氢技术,使用非贵金属催化剂,兼具碱性环境的低成本优势和对启停及波动工况的良好适应性。然而,AEM工艺对CO2、NH3等杂质更为敏感,膜稳定性与电解液纯度要求极高。
一套完整的AEM制氢工厂需要覆盖从原水取水到产品氢气输出的完整工艺流程,涉及十余个工艺模块和数十个在线测控点。
|
序号 |
工艺模块 |
|
1-3 |
原水处理 |
|
4-7 |
絮凝沉淀过滤 |
|
8 |
活性炭及软化 |
|
9-15 |
反渗透(RO) |
|
16、19 |
EDI及超纯水 |
|
25-31 |
电解槽气体分析 |
|
34-43 |
氢气纯化干燥 |
|
44-47 |
氢气压缩 |
|
48-50 |
氢气储存 |
|
51-54 |
废水环保 |
|
55-57 |
冷却水系统 |
|
59-62 |
锅炉系统 |
|
63 |
电气及整流系统 |
|
64-67 |
AEM补充 |
|
75-77 |
氧气纯化储存 |
|
78-79 |
放空/排放系统 |
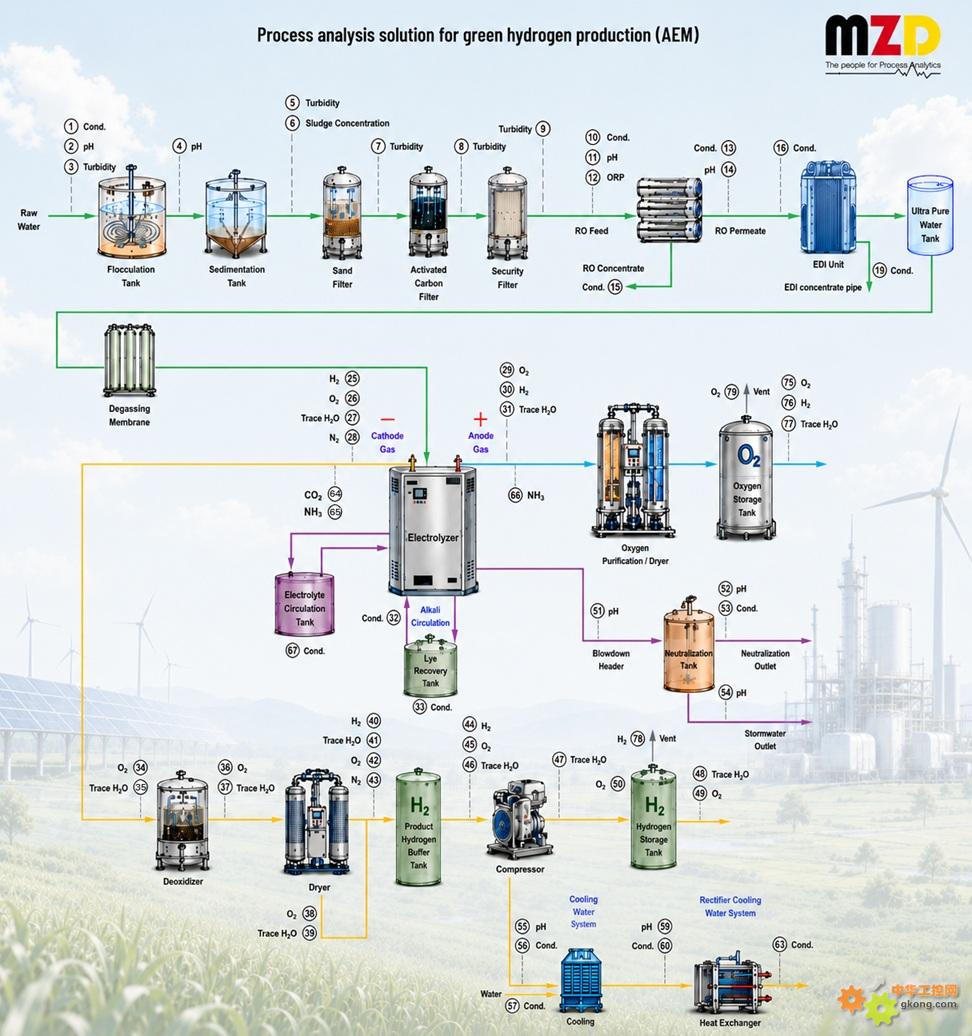
过程控制系统的核心任务是确保各工艺参数在设定范围内稳定运行,同时保障人员安全和设备寿命。在线分析仪表作为过程控制系统的关键感知元件,其测量精度、响应速度和稳定性直接决定了整个制氢系统的安全性和经济性。
二、预处理工段的过程控制要点
2.1 原水取水口
原水取水口是全流程的起点,需要在线监测以下参数,为后续处理工段提供进水水质基准数据:
|
测量参数 |
量程 |
控制目的 |
|
电导率 |
0~5000 uS/cm |
监控水源季节性盐度变化 |
|
pH |
0~14 |
监控酸碱冲击 |
|
浊度 |
0~200 NTU |
监控悬浮物基准 |
2.2 絮凝沉淀过滤
絮凝沉淀过滤环节是水质净化的关键控制点,各测控点的控制逻辑如下:
|
测控点 |
测量参数 |
量程 |
控制功能 |
|
絮凝池出口 |
pH |
0~14 |
控制絮凝剂投加量,实现药剂优化的闭环控制 |
|
沉淀池出口 |
浊度 |
0~50 NTU |
评估沉淀效果,反馈调节沉淀参数 |
|
沉淀池出口 |
污泥浓度 |
0~50 mg/L |
确保沉淀后出水达标 |
|
砂滤器出口 |
浊度 |
0~5 NTU |
验证过滤效果 |
|
活性炭过滤器出口 |
浊度 |
0~2 NTU |
监测炭粉泄漏,防止后续膜系统堵塞 |
2.3 反渗透(RO)系统
反渗透(RO)系统是纯水制备的核心单元,需要多点在线监测以确保膜安全和产水品质:
|
测控点 |
测量参数 |
量程 |
控制目的 |
|
RO保安过滤器出口 |
浊度 |
0~1 NTU |
最后物理屏障 |
|
RO进水总管 |
电导率 |
0~2000 uS/cm |
监控进水水质 |
|
RO进水总管 |
pH |
6.5~7.5 |
控制进水酸碱度 |
|
RO进水总管 |
ORP |
-500~500 mV |
监测氧化性物质(如余氯),防止氧化RO膜 |
|
RO产水总管道 |
电导率 |
0~100 uS/cm |
计算总脱盐率 |
|
RO产水总管道 |
pH |
- |
反映产水酸碱平衡 |
|
RO浓水管道 |
电导率 |
0~5000 uS/cm |
监控盐分积累和结垢风险 |
2.4 EDI及超纯水
|
测控点 |
测量参数 |
量程 |
控制目的 |
|
EDI进水 |
电导率 |
0~50 uS/cm |
确保电导率低于20 uS/cm |
|
EDI浓水管道 |
电导率 |
0~100 uS/cm |
监控运行状态 |
|
EDI产水 |
电导率 |
可低至0.06 uS/cm以下 |
为电解槽提供高品质补水 |
三、电解槽工段:安全与效率的双重监控
电解槽是AEM制氢的核心设备,其阴极和阳极出口气体组成是最重要的过程监控参数。
3.1 阴极出口总管
|
测量参数 |
量程 |
控制逻辑 |
|
H2浓度 |
0~100 vol% |
实时计算产氢量,用于产量核算和工艺优化 |
|
O2含量 |
0~2 vol% |
判断隔膜泄漏,异常升高说明阴极和阳极之间发生气体互窜,需及时排查 |
|
微量水分 |
0~1000 ppm |
评估干燥负荷,为后续纯化系统提供进料条件参数 |
|
N2含量 |
0~1 vol% |
监测空气渗入(如垫片泄漏),异常升高可能意味着密封失效 |
3.2 阳极出口总管
|
测量参数 |
量程 |
控制逻辑 |
|
O2浓度 |
0~100 vol% |
安全监控 |
|
H2含量 |
0~4 vol% |
关键安全指标,超过4 vol%即进入爆炸范围,必须设置联锁报警 |
|
微量水分 |
0~1000 ppm |
干燥负荷评估 |
四、AEM特有杂质在线监测:过程控制的特殊需求
与PEM制氢不同,AEM工艺对CO2和NH3极为敏感,这是AEM过程控制系统需要特别关注的两个方面。
4.1 CO2监测
CO2会穿透阴离子交换膜并与电解液反应生成碳酸盐,导致离子电导率下降并可能堵塞多孔传输层。
|
测控点 |
测量参数 |
量程 |
分析仪表 |
控制功能 |
|
阴极出口总管 |
CO2含量 |
0~1 vol% |
红外气体分析仪(NDIR) |
判断膜状态和CO2吸收效果,为工艺调整提供依据 |
4.2 NH3监测
NH3是阴离子交换膜降解的特征产物,在线监测可预警膜化学老化。
|
测控点 |
测量参数 |
量程 |
分析仪表 |
控制功能 |
|
阴极出口总管 |
NH3含量 |
0~20 ppm |
激光气体分析仪(TDLAS) |
预警膜化学老化 |
|
阳极出口总管 |
NH3含量 |
0~20 ppm |
激光气体分析仪(TDLAS) |
判断膜完整性 |
4.3 电解液电导率监测
|
测控点 |
测量参数 |
量程 |
控制功能 |
|
电解液循环罐 |
电导率 |
0~500 mS/cm |
监控杂质积累(碳酸盐、硫酸盐)及碳酸钾沉淀,决定电解液更换或再生时机 |
五、纯化干燥与压缩储存工段的过程控制
纯化系统将粗氢(约99%纯度)提纯至99.999%以上。各测控点的控制逻辑如下:
|
测控点 |
测量参数 |
量程 |
控制功能 |
|
脱氧器入口 |
O2含量 |
0~1000 ppm |
判断是否需要脱氧 |
|
脱氧器入口 |
微量水分 |
0~1000 ppm |
评估干燥前负荷 |
|
脱氧器出口 |
O2含量 |
0~10 ppm |
验证脱氧效果 |
|
脱氧器出口 |
微量水分 |
0~500 ppm |
验证干燥效果 |
|
再生气体管道 |
O2 |
0~1 vol% |
监控再生气体品质 |
|
再生气体管道 |
微量水分 |
0~100 ppm |
监控再生气体品质 |
产品氢气缓冲罐的最终产品检测要求极其严格,是判断产品是否合格的关键控制点:
|
测量参数 |
要求值 |
|
H2浓度 |
99.5~100 vol% |
|
微量水分 |
0~10 ppm |
|
O2含量 |
小于5ppm(量程0~10 ppm) |
|
N2含量 |
小于50ppm(量程0~100 ppm) |
压缩机入口测量H2纯度(99.5~100 vol%)、O2(0~10 ppm)及微量水分(0~50 ppm)。O2含量是压缩过程防爆的核心指标,微量水分防止压缩时冷凝导致液击或腐蚀。
储罐出口管道测量微量水分(0~10 ppm)和O2含量(0~10 ppm)确保长期储存后氢气品质,储罐顶部气相O2含量(0~10 vol%)用于防爆预警。
六、公用工程与环保系统监控
|
系统 |
测控点 |
测量参数 |
量程 |
控制目的 |
|
废水环保 |
电解槽排污及中和池 |
pH |
0~14 |
控制中和达标排放 |
|
废水环保 |
电解槽排污及中和池 |
电导率 |
0~20000 uS/cm |
控制中和达标排放 |
|
废水环保 |
雨水排放口 |
pH |
0~14 |
监控初期雨水 |
|
冷却水系统 |
冷却塔回水 |
pH |
0~14 |
防止酸性腐蚀 |
|
冷却水系统 |
冷却塔回水 |
电导率 |
0~10000 uS/cm |
控制浓缩倍数 |
|
冷却水系统 |
补水 |
电导率 |
0~1000 uS/cm |
监控补水水质 |
|
锅炉系统 |
给水 |
pH |
8.5~9.5 |
监控给水纯度 |
|
锅炉系统 |
给水 |
电导率 |
0~10 uS/cm |
监控给水纯度 |
|
锅炉系统 |
炉水 |
pH |
9~11 |
监控浓缩倍数 |
|
锅炉系统 |
炉水 |
电导率 |
0~5000 uS/cm |
监控浓缩倍数 |
|
整流系统 |
整流柜冷却水 |
电导率 |
0~10 uS/cm |
保证冷却水绝缘性能 |
七、在线分析仪表在自动化控制中的选型要点
过程控制系统的仪表选型需要考虑测量范围、响应时间、稳定性、维护周期以及与DCS/PLC系统的通信兼容性。
德国MZD Analytik提供的分析仪表方案具有以下特点:
|
仪表类型 |
核心技术 |
对过程控制的贡献 |
|
绿氢纯度分析仪 |
德国ZIM创新产品,多参数测量 |
一台替代气相色谱仪,简化系统架构 |
|
绿氢分析仪 |
温湿度补偿+防冷凝设计 |
适应电解槽出口高湿高热工况 |
|
光学氧分析仪 |
荧光猝灭+大气压补偿 |
全固态无耗材,寿命5年以上 |
|
伽伐尼微量氧分析仪 |
伽伐尼电池+大气压补偿 |
避免天气变化引起读数漂移 |
|
激光气体分析仪 |
TDLAS技术 |
选择性强,不受背景气体交叉干扰 |
|
红外气体分析仪 |
NDIR技术 |
适用于CO2监测 |
|
微量水分分析仪 |
五氧化二磷电解法 |
基于法拉第定律绝对测量,稳定不漂移 |
|
固态pH计 |
无孔参比电极 |
响应<5秒,月漂移<1mV,寿命3~5倍 |
|
电导率仪 |
四电极设计 |
消除极化误差,内置自诊断与温度补偿 |
八、结语
AEM制氢过程控制系统的可靠性取决于在线分析仪表的测量精度和稳定性。从原水处理到产品氢气,从气体分析到水质监测,全流程的精准在线测量是保障系统安全运行、延长膜寿命、提高氢气纯度的技术基础。
合理选择分析仪表并科学布置测控点,是过程控制系统设计中的重要环节。德国MZD Analytik的全流程测量解决方案覆盖了AEM制氢的所有关键测控点,为过程控制系统的可靠运行提供了有力的技术支撑。
了解更多请搜索“德国MZD Analytik”。
相关技术文摘
- ▪ 从安全联锁视角看PEM制氢装置的在线气体分析配置
- ▪ PEM电解槽的安全边界,靠哪些在线分析点守住?
- ▪ AEM电解水制氢过程控制系统中的在线测量技术应用
- ▪ AEM制氢装置的在线测控点配置与安全监控设计要点
- ▪ 面向碱性水电解(AEC)制氢的全程在线测控方案——德国MZD过程分析仪表选型与应用
- ▪ 氧分析仪选型指南:五大技术路线全景对比与荧光猝灭法的突围之道
- ▪ 气相荧光猝灭 vs 溶解氧(DO)传感器:同为荧光原理为何工程表现天差地别
- ▪ 荧光猝灭法 vs 顺磁法:氧分析仪在振动与惰化场景下的技术对决
- ▪ 天然气与沼气工况中的氧分析仪选型:腐蚀性气体环境下的可靠测量方案
- ▪ VOC治理系统的氧气测量方案:为什么荧光猝灭法比传统技术更适合
编辑精选新闻