|
地轨买回来了,安装做不好,精度再好也白搭。T型槽地轨的安装是一个精细活,核心是保证基础稳固、拼接平直、受力均匀。
一步:地基处理
地基处理不好,后期很容易沉降变形,前面的精度工作就白费了。安装地面的混凝土强度至少需要C30以上,厚度不小于200mm,新浇筑的地面养护满28天再安装。安装前用2米靠尺或激光水平仪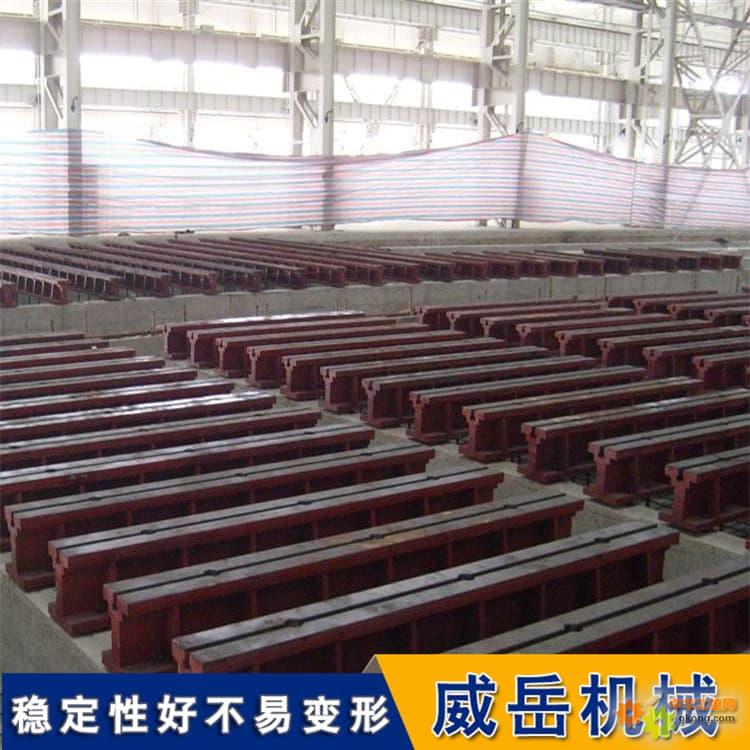 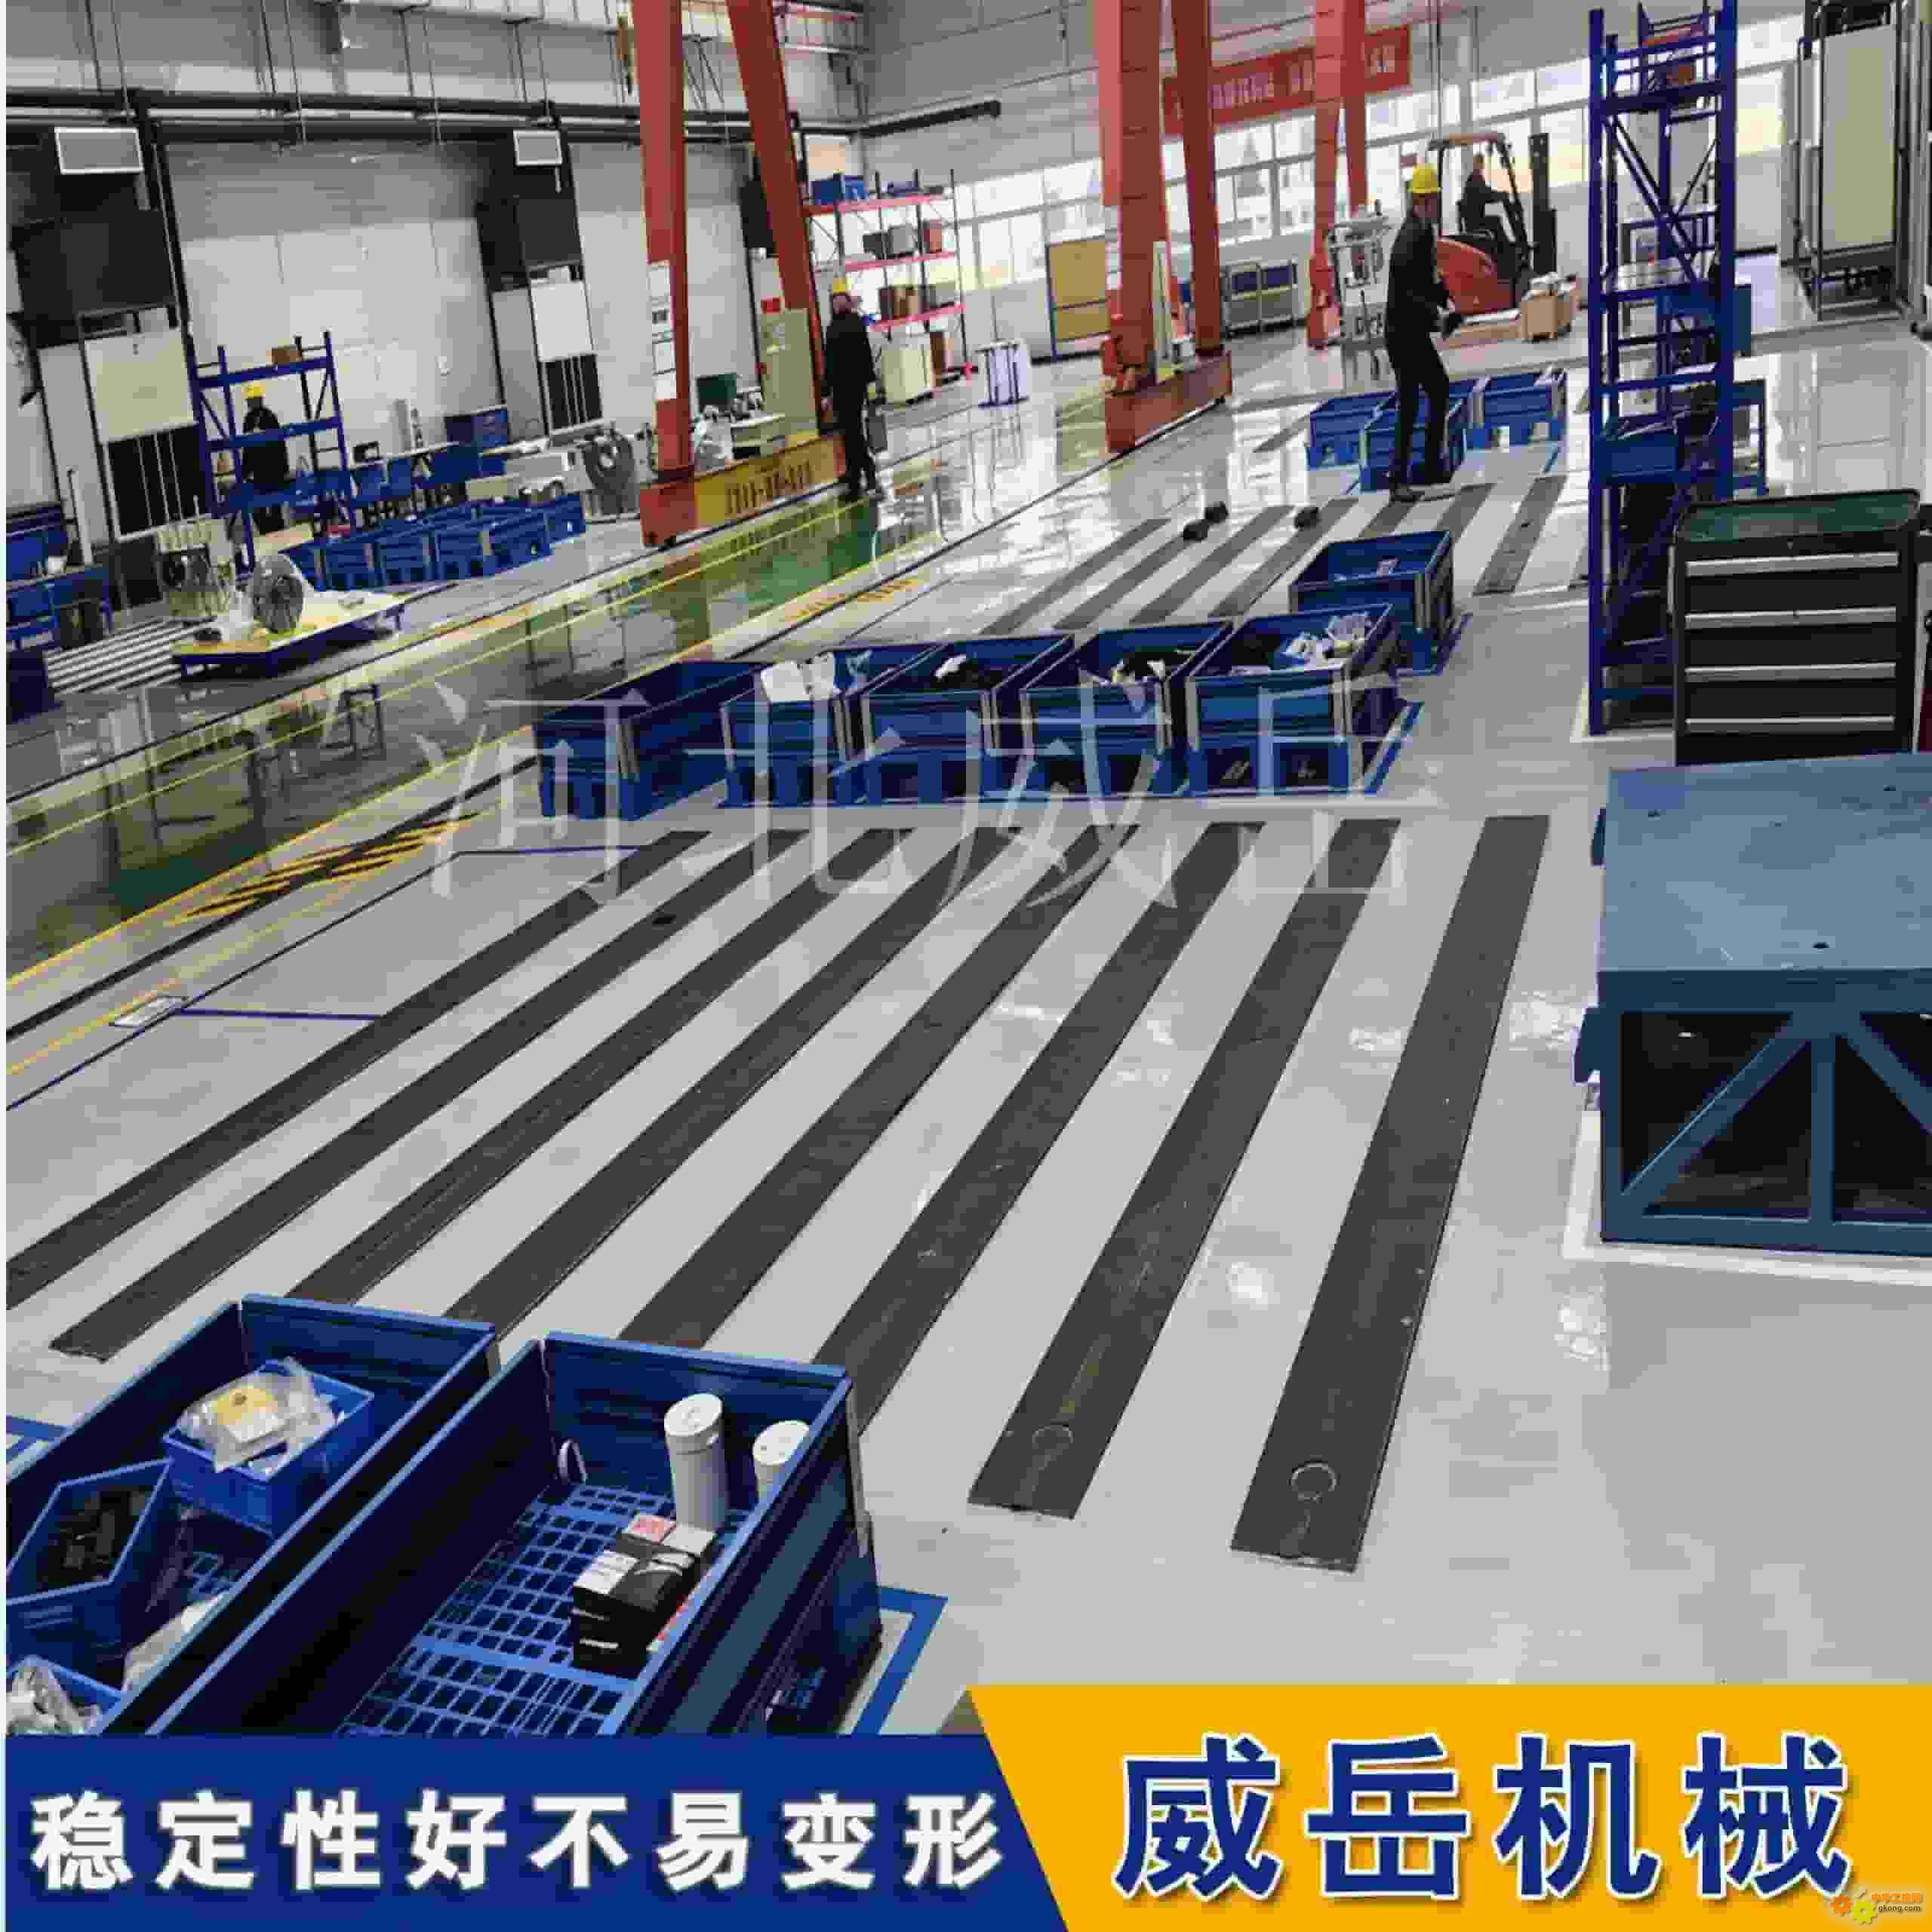 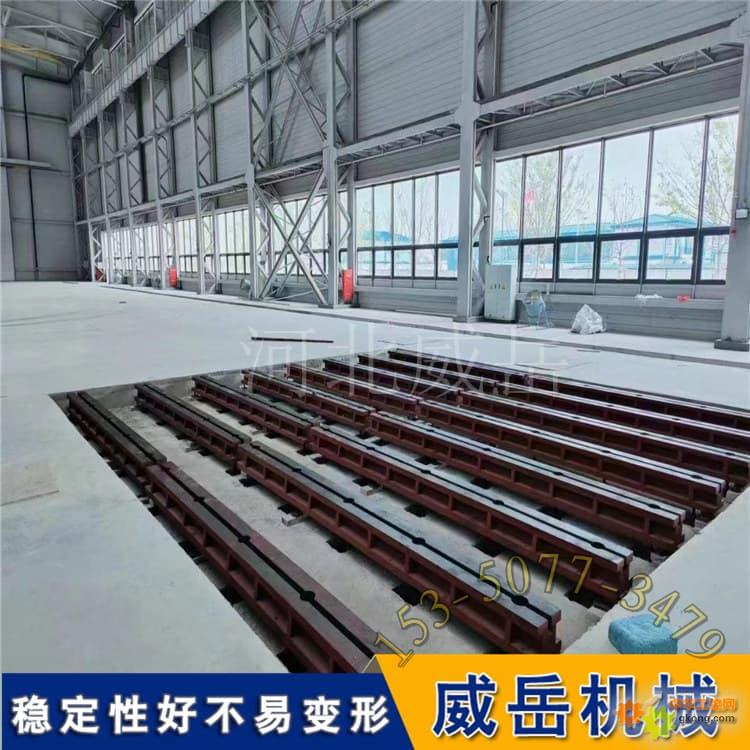 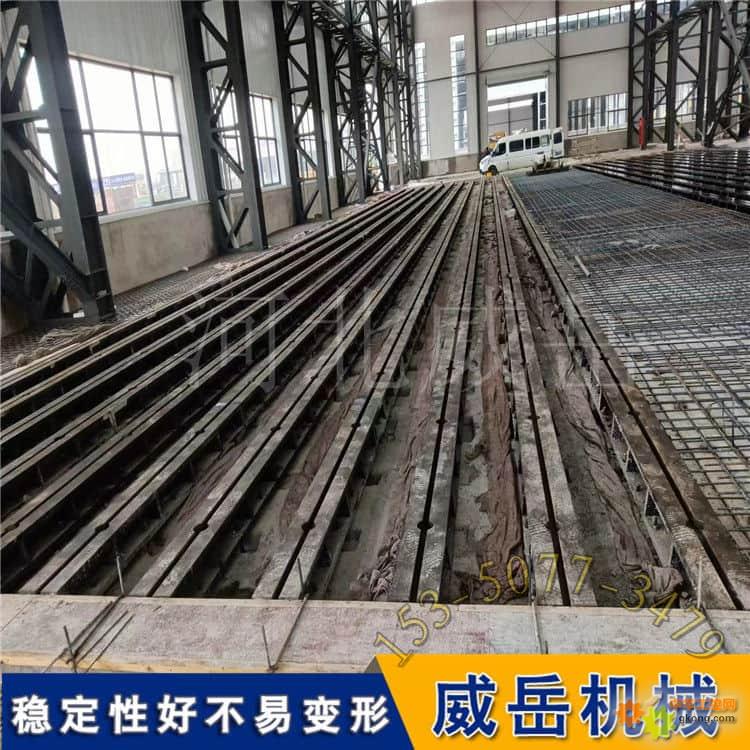 检查地面,平整度误差控制在3mm/2m以内,有坑洼或凸起要用高强度水泥砂浆修补或打磨平整。如果是多层厂房楼板,要核算楼板承重能力,地轨加上设备的总重量不能超过楼板设计荷载。
二步:放线定位与地轨就位
根据设备图纸,用全站仪或激光投线仪在地面弹出地轨的纵向基准线和横向基准线,弹线偏差要≤0.5mm/5m。周边设立2-3个统一水平基准点,作为后续找平的共同参照。基准点要选在不易受碰撞和振动影响的位置,用膨胀螺栓固定金属标块作为标记。
用柔性吊带将地轨平稳吊起,按编号放置在预定位置。地轨吊装时钢丝绳或吊带要兜住地轨两端合适位置,严禁直接捆在工作面或勒T型槽。在地轨底部与基础之间放置调整垫铁,垫铁位置需避开T型槽,每段地轨两端及中间均需设置,垫铁间距约500-800mm,两端加密。垫铁须放在地轨截面刚度较大的位置,不能支撑在悬空处。
第三步:精调水平(核心环节)
精度控制遵循“从单根到整体”的步骤。
先调单根地轨。用框式水平仪精度0.02mm/m精调,让单根地轨在1米内的水平度误差≤0.05mm/m。以调好的基准轨为基准,调整相邻地轨,确保它们之间的高度差≤0.05mm,整体直线度误差≤0.1mm/5m。
调平后用0.02mm的塞尺检查地轨和垫铁的接触面积,要≥80%,避免有地方悬空。精调时要注意温度影响,安装环境温度尽量稳定,避免阳光直射和热源影响。每次调整量要小,调完静置几分钟再复核。
第四步:拼接处理与固定
拼接处是轨道系统中比较薄弱的环节。相邻地轨拼接时,端面须贴合紧密,缝隙要≤0.1mm,用0.1mm塞尺检查插不进为合格,否则油污、粉尘会渗进去引起锈蚀。拼接处用10-15mm厚的加强板和高强度螺栓紧固,螺栓拧紧扭矩比其他位置高10%。
如果安装总长度超过10米,要在地轨拼接处预留2-3mm的伸缩缝,用弹性密封胶填充。伸缩缝的作用是吸收热胀冷缩产生的尺寸变化,如果不留伸缩缝,夏天高温时地轨膨胀顶在一起,会导致中间段起拱变形。
紧固地脚螺栓时,遵循对角、分次拧紧的原则,不能一次拧死。拧紧后立即复测水平度,如果变了需要松开微调垫铁再拧紧。
第五步:二次灌浆与验收
地轨调平固定后,在地轨底部和基础之间的缝隙里灌注无收缩灌浆料。灌浆能让地轨受力更均匀,减少振动传递。灌浆前清理缝隙中的杂物和灰尘,洒水湿润基础表面,从一侧注入灌浆料直到从另一侧溢出,确保填充密实。灌浆后按要求养护7天以上,期间不能放置重物或受到振动。
验收时用原检测工具复核,确保每米水平度≤1mm,全长≤2mm,两条轨道的平行度偏差<2mm,并做好记录作为日后维护的基准。
|