|
铸铁装配平台是车间里使用频率高的基础工装之一。维护做得好不好,直接决定了它的精度能保持多久。维护的核心可以概括为三个词:清洁、防锈、防损伤。
每日必做:清洁 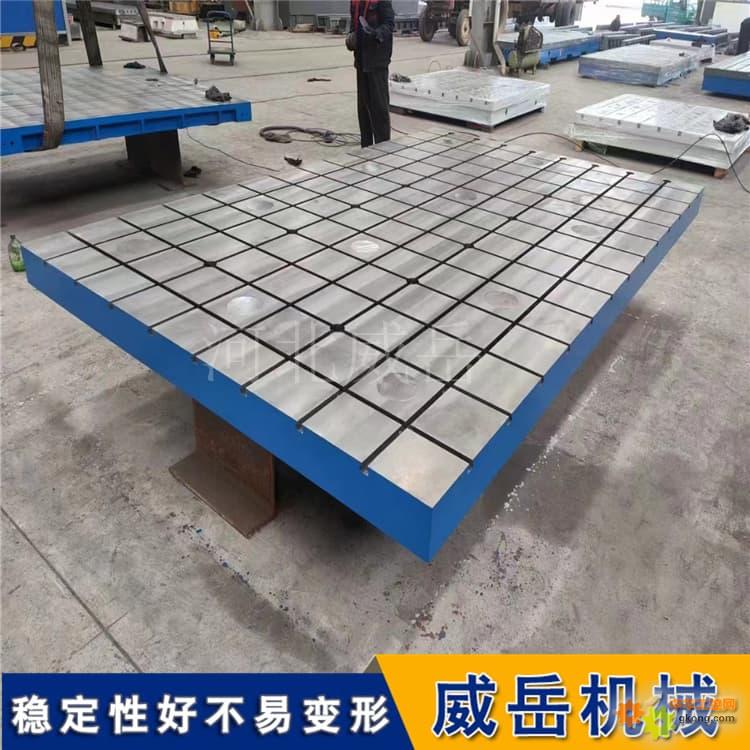 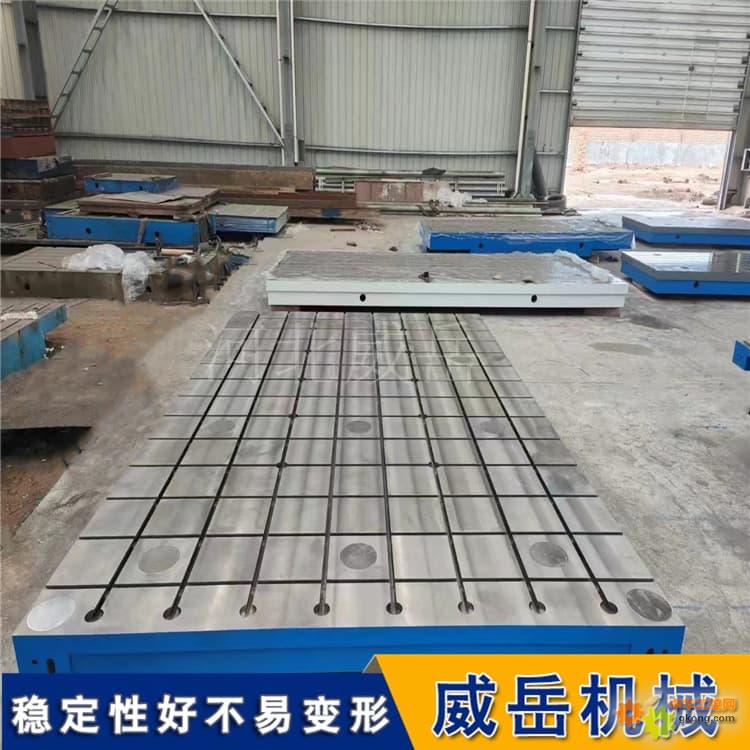 
每次使用完,用软毛刷或棉布把台面上的铁屑、油污、灰尘清理干净。铁屑如果不清理,下次放工件的时候会在工件和台面之间滚动,像砂纸一样划伤工作面。油污不清理,时间长了会渗进铸铁的微孔里,加速锈蚀。
T型槽里面特别容易积攒杂物,用小刷子或者专用清理钩把槽底的杂物掏出来。槽里有杂物的时候不要强行推动T型螺栓,铁屑会刮伤槽壁,时间长了槽的尺寸会变大,螺栓卡不紧。用压缩空气吹扫时,气压控制在0.3到0.5MPa,气嘴与台面保持30cm以上距离。
如果台面上有油污,用中性清洁剂或擦拭,不要用强酸强碱类清洗剂,会腐蚀铸铁表面。清洁完成后用干棉布擦干,不要有水分残留。
防锈处理:看环境定周期
铸铁容易生锈,防锈是日常维护的点。每次用完擦干净后,在台面上涂抹一层薄薄的防锈油。涂的时候薄薄一层就够了,不要涂太厚,厚了反而容易黏灰。
T型槽里可以用细长毛刷蘸少量防锈油刷一遍,槽壁和槽底都要刷到。
防锈周期看环境定。干燥车间每周涂一次防锈油就可以。潮湿环境(南方梅雨季、沿海地区)每3到5天检查一次,发现锈迹及时处理。如果车间湿度经常超过70%,建议配合除.湿机控制湿度在40%到60%之间。
长期不用的平台,厚涂防锈脂后用防尘罩盖起来。存放环境要干燥通风,避免阳光直射和潮湿。
使用规范:防损伤是点
严禁超载。平台的额定承载是静态均匀载荷,装配过程中有敲击和冲击,这些都是动态载荷。工件重量不要超过平台的额定载荷,也尽量避免长期集中受力。工件摆放要均匀,避免局部集中载荷。
轻放轻装。工件放置时要轻抬轻放,严禁在平台上拖拽工件。工件底部如果有毛刺或尖锐凸起,先处理干净再放上去,避免划伤台面。
禁止在台面上进行焊接和打磨。焊接飞溅会伤工作面,打磨产生的铁屑和火花也会损伤台面。如果须焊接,铺一块防护板或者石棉布挡住飞溅物。
T型槽配件要规范。固定工件时须使用同规格的T型螺栓,硬塞非标螺栓会撑裂槽壁。拧紧螺栓采用对角均匀拧紧,力度适中,不要往死里拧。
定期精度复测
建议每三到六个月开展一次检查,检测台面水平度、平面度,排查垫铁紧固状态。用水平仪在工作面上多测几个点,检查水平度有没有变化。发现偏差了及时调整地脚螺栓。地脚螺栓也要定期检查有没有松动,紧固的时候按对角顺序来,避免单边受力把平台拧偏。
按国家标准,平台的检定周期一般为6到12个月。安装调整后2到3个月建议复调一次。
已经生锈了怎么办
轻微锈斑用400目以上细砂纸蘸防锈油轻轻打磨,去除锈斑后重新涂防锈油。打磨时砂纸垫在平整的木块上,不要用手指直接压着磨,受力不均匀容易磨出凹坑。中度锈蚀先用铜丝刷把浮锈刷掉,再用600目细砂纸打磨。重度锈蚀已经损伤工作面,需要联系评估修方案。
精度修
如果平台精度已经超出允许范围,根据严重程度处理。轻微偏差通过调整垫铁重新调平就能恢复。工作面局部有凹坑或磨损,可以请钳工通过刮研工艺修。整体变形严重则需要返厂重新加工工作面。
铸铁装配平台的维护,说到底是三件事:用完清干净、定期涂防锈油、规范操作防损伤。平时多花几分钟做这几件事,后期就能省下大修和返厂的费用,平台用十几年精度都不会出大问题。
|