|
T型槽焊接平台的核心特征就是工作面上的T型槽。这些槽不是铸出来的,是刨床一刀一刀刨出来的。
加工前的准备
T型槽的加工在平台工作面精加工之后进行。平台经过铸造、时效、粗刨、刮研之后,工作面已经达到了精度要求,这时候才能开始加工T型槽。如果先开槽再刮研,刮研时刀具会碰到槽口,精度保证不了。
加工前,先把平台牢固地固定在龙门刨床或龙门铣床的工作台上。平台的定位和夹紧要保证在整个加工过程中不会发生位移,否则槽的直线度就保证不了。大型平台的T型槽加工,对机床的行程和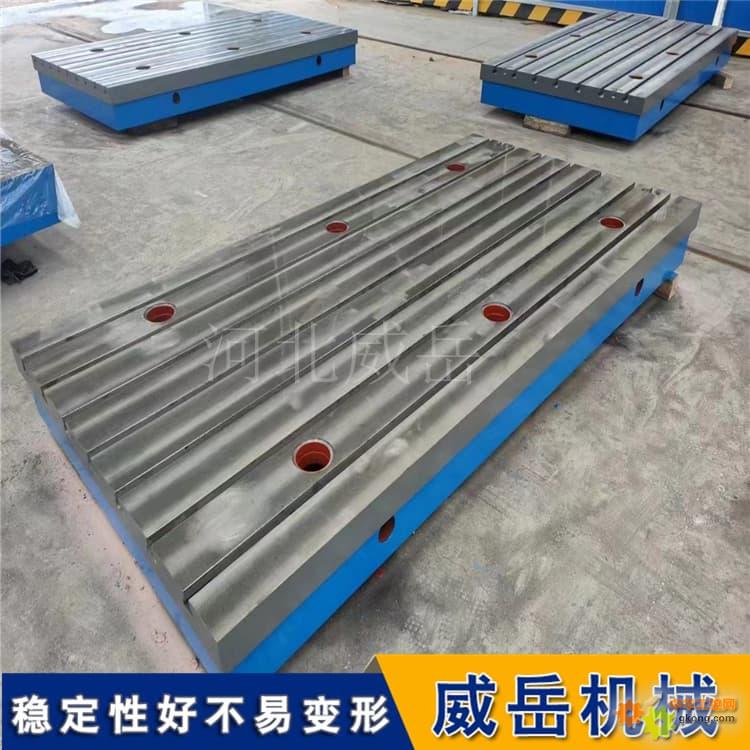 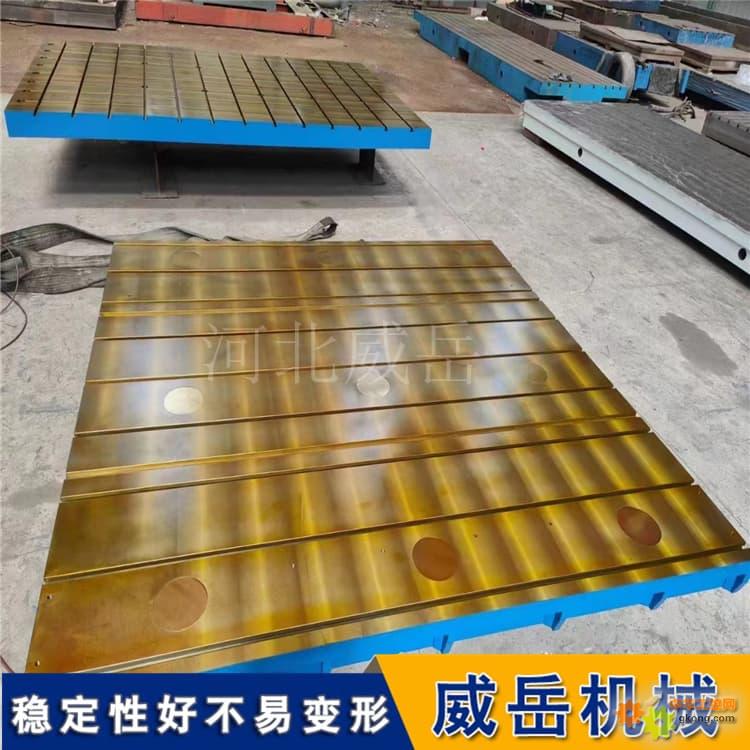 刚性都有要求。对于超大型平台,甚至需要采用专用的龙门移动式铣床进行加工。
三刀成型法
T型槽的加工通常分三步走,也叫“三刀成型法”。
一刀刨直槽。用切槽刀在工作面上刨出一条直的槽,槽的宽度等于T型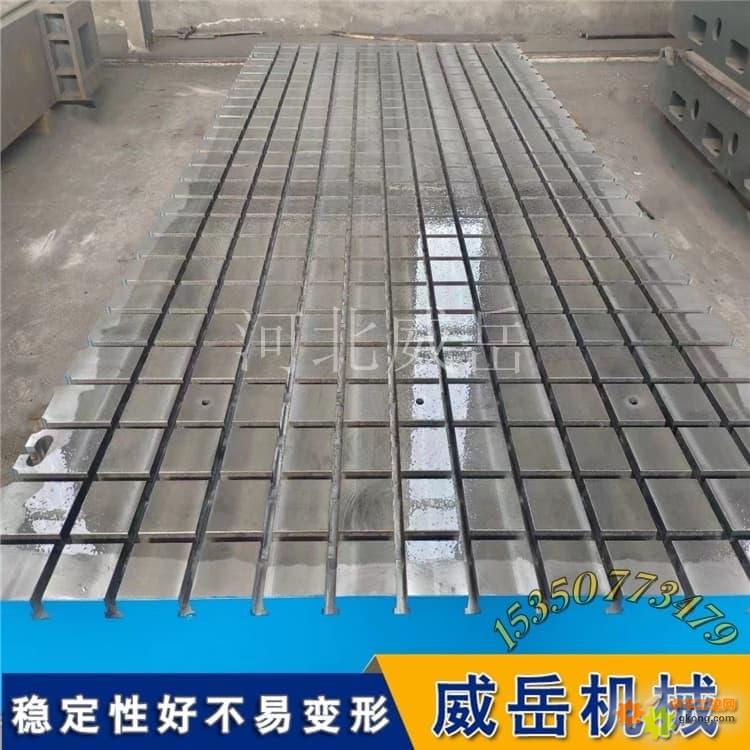 槽上部的窄槽宽度,深度等于T型槽总深度。这一步的直线度要求高,需要一次走刀完成,中途不能停。切槽刀的宽度准,刀尖要对准平台线,保证槽的位置精度。
二刀刨一侧下槽。用T型槽专用刨刀——刀刃是弯的,能够伸进直槽内部切削侧面的材料。刀杆的直径要小于直槽宽度,刀头的形状和尺寸要符合T型槽的规格要求。这一刀刨出T型槽下部宽槽的一侧。刨削时要注意进刀深度和切削速度的控制,防止刀具崩刃。
第三刀刨另一侧下槽。换方向或者换刀具,刨出宽槽的另一侧。三次走刀完成一条T型槽的加工。整个过程中,工件需要多次翻转和夹紧,对操作者的技术要求较高。
加工中的关键控制点
走刀速度要适中。T型槽加工中,切槽刀和T型槽刨刀的切削阻力大,走刀速度不能太快,否则刀具容易崩刃、槽壁表面粗糙。但也不能太慢,太慢效率低且容易产生积屑瘤。加工铸铁时,通常在切削区浇注液或煤油冷却润滑。
冷却润滑要充分。刨削过程中需要足够的冷却润滑液,减少刀具磨损、提高槽壁光洁度。铸铁切削通常使用乳化液或切削油。冷却液要保持清洁,避免杂质划伤槽壁。
尺寸控制要准。槽宽、槽深、槽口倒角都要控制在公差范围内。槽宽大了螺栓头卡不紧,小了螺栓放不进去。槽深不够螺栓头放不到底,螺杆伸出来长度不够锁不住压板。高精度平台的T型槽,其槽宽公差按H9级执行。
直线度要保证。每条槽从头到尾的直线度要保证,槽壁不能有波浪纹。相邻槽距误差不超过0.1mm/m,槽侧面与工作面的垂直度不超过0.02mm/100mm。
T型槽的验收
T型槽加工完成后,用标准T型螺栓试滑是基本验收方法。螺栓在槽里应该能顺畅滑动,没有明显的卡滞感。用游标卡尺测量槽宽,确认尺寸在公差范围内。目视检查槽口有没有崩裂、毛刺,槽壁有没有明显的刀痕。
T型槽的精度直接决定了平台用起来顺不顺手。槽加工得好,螺栓滑动顺畅、固定牢靠。槽加工得不好,螺栓推不动、锁不紧,再好的平台也用不顺。
威岳机械谢总15350773479
|