|
一块试验铁地板出厂时的平面度再漂亮,如果安装时没有真正“落稳、找平”,它在试验台上就只是一块昂贵的铸铁板。试验铁地板的真正价值,不在于它由什么材质铸成,而在于它被安装到位的那一刻起,能否持续充当一个可信的基准平面。找平,正是这个基准从“产品”变为“工具”的分界线。
找平之所以是“命门”,原因在于误差的传导方式。 试验铁地板承载的是台架、电机、发动机乃至整车部件,设备底座与台面之间的贴合状态,直接决定受力是否均匀、测试数据是否可信。台面若存在未被找平消除的扭曲或局部高低差,设备底座就会被“强行拉平”,紧固后产生内应力,运转中表现为异常振动或数据漂移。更隐蔽的问题是,找平不到位造成的偏差,在后续使用中会被误判为设备故障或铸铁本身精度不足,排查方向从一开始就偏了。
找平的第的一步,其实发生在水平仪放上台面之前。 支撑点的布置决定了台面受力的基本格局。调整垫铁必的须落在平台底部加强筋的正下方,而不能垫在面板悬空的位置。加强筋是铸铁平台刚性的来源,支撑在筋板下,载荷才能通过结构传递;支撑在悬空面板下,局部受压后面板会凹陷,水平仪读数再准也失去意义。垫铁材质同样不可妥协,铸铁垫铁是,木块、橡胶垫或普通钢板在长期承重下会压缩或滑移,水平度会在数月内悄然偏移。中型平台通常每1.2至1.5米布置一组垫铁,小型平台四角各一组,大型平台则需按厂家筋板图逐一对应。
进入找平操作,工具精度决定了能“看到”多小的偏差。 常规安装使用0.02 mm/m精度的框式水平仪即可满足多数工况,车辆NVH等对振动相当其敏感的试验室则需用到0.01 mm/m的合像水平仪。校准顺序应当遵循“先横向、后纵向、再对角线”的原则:横向和纵向反映台面在两个主轴方向上的倾斜,而对角线检测才能捕捉到扭曲变形。只测两个方向就收工,是找平中常见的疏漏。目标精度通常控制在≤0.05 mm/m,重载平台可放宽至≤0.08 mm/m,高精度试验室则要求≤0.02 mm/m。调整垫铁时单次幅度不宜过大,微调后静置数分钟再复核,避免“调过头再往回找”的反复。
找平不是“调好就结束”,锁紧和静置复检才构成闭环。 水平度达标后,锁紧螺母的过程中水平仪气泡可能发生漂移,必的须在锁紧的同时同步观察、即时微调。对于拼接使用的铁地板,还需在全部板块就位后静置24至48小时,待基础与垫铁之间的接触应力重新分布、铸铁残余应力进一步释放,再进行终复检和微调。跳过静置直接投用,短期内看不出问题,但数周后水平度缓慢漂移,试验数据的可比性就会被打上问号。
归根结底,试验铁地板的精度是一条从铸造、加工延伸到安装现场的链条,而找平是这条链条上唯的一可以由使用者完全掌控的环节。材质和出厂精度决定了上限,找平决定了实际能兑现多少。把垫铁放对位置、把对角线测到位、把锁紧后的复检做完,这块铁地板才真正开始“工作”。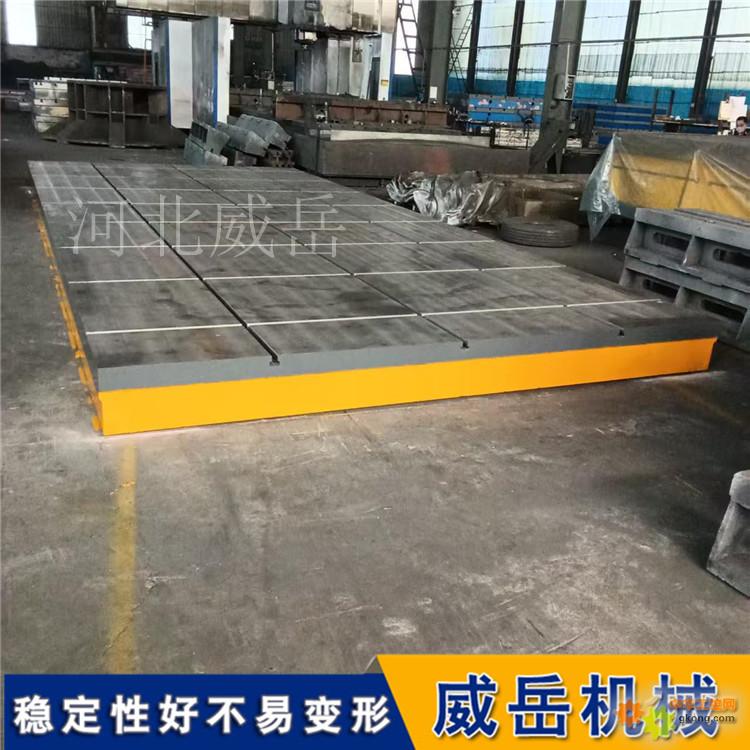
|